La domanda di componenti di piccolissime dimensioni in silicone è in crescita. Starlim, azienda specializzata nella lavorazione dell’LSR, produce componenti di peso inferiore a 10 milligrammi in milioni di pezzi. Uno sguardo alla pratica mostra come utensili di alta precisione e macchine dal design compatto garantiscano questa produzione così impegnativa.
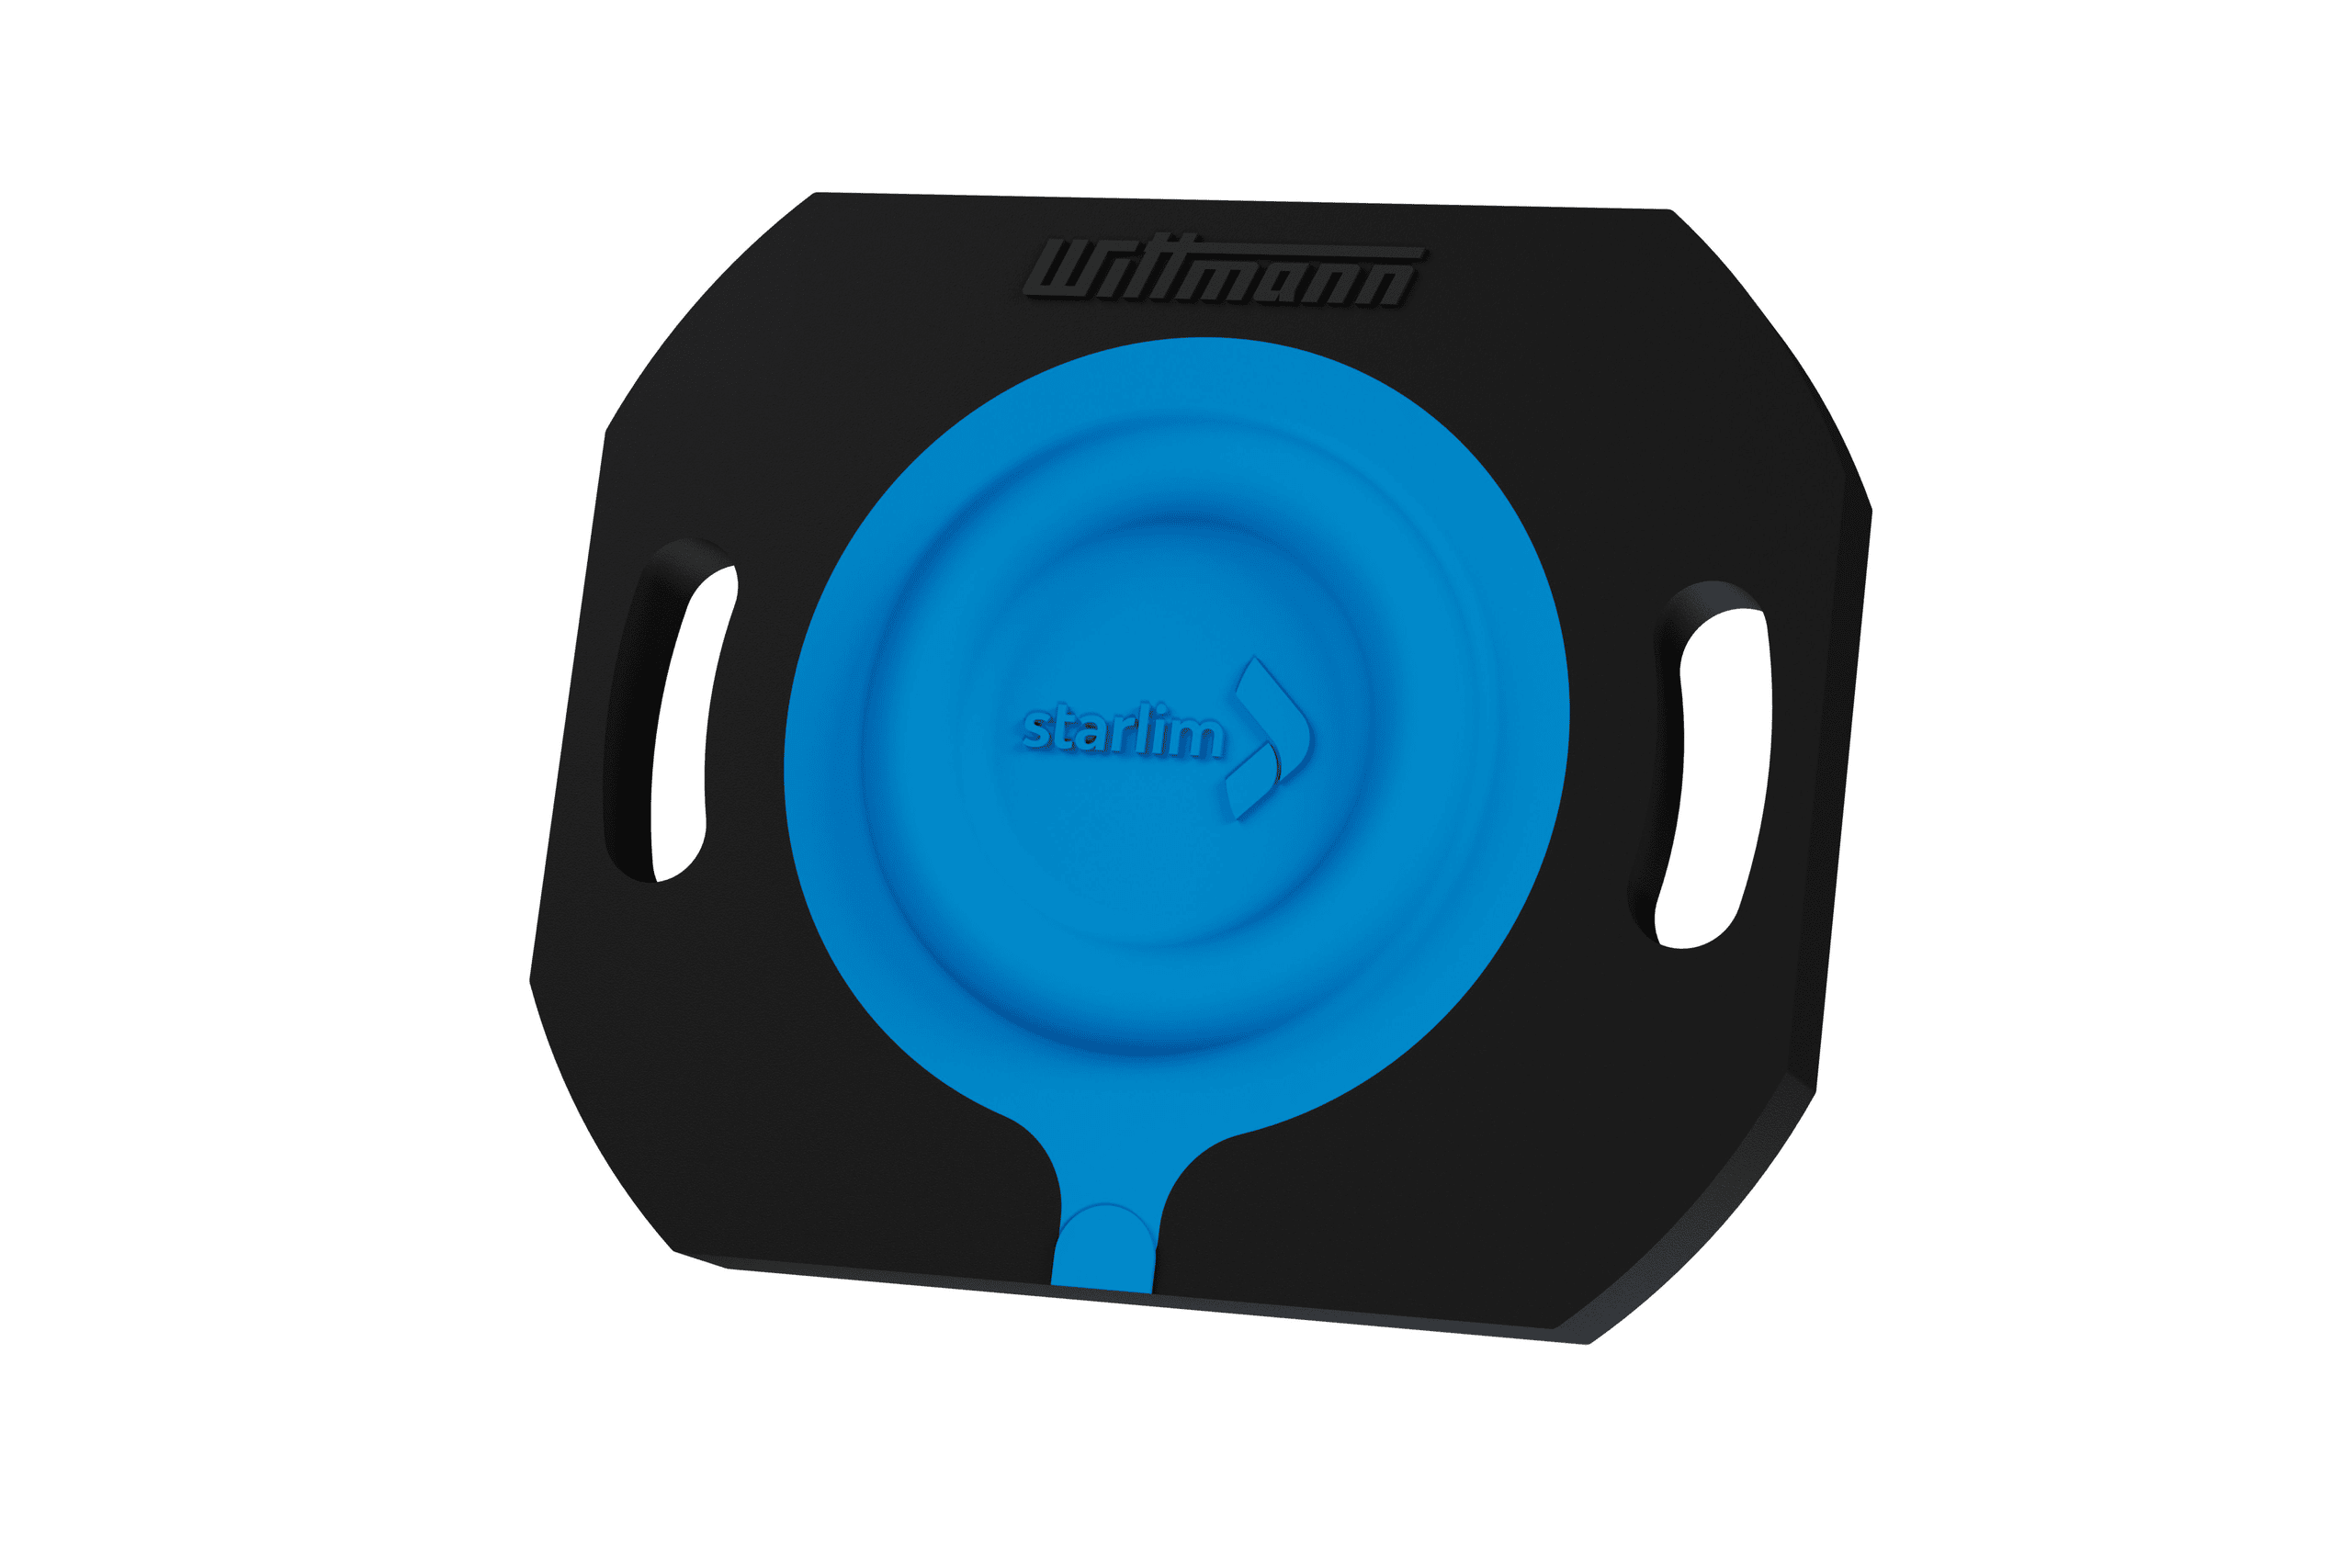
Componente bicomponente per apparecchi acustici: la massima precisione nello stampaggio a iniezione è un requisito fondamentale per una riproduzione accurata del suono.
(Bild: Starlim)
Le nuove applicazioni nel settore della tecnologia medica, dell’elettronica automobilistica e in altri settori stanno determinando un aumento della domanda di componenti di piccolissime dimensioni in silicone. Starlim, il più grande trasformatore al mondo di silicone liquido (LSR), è pronto a far fronte a questa domanda. Presso la sede centrale di Marchtrenk, nell’Alta Austria, un reparto dedicato si occupa del micro-stampaggio, dotato di presse a iniezione Micro Power di Wittmann e di una propria camera bianca.
Nel micro-stampaggio a iniezione valgono regole specifiche
«Per noi, tutto ciò che pesa meno di dieci milligrammi è considerato “micro”», afferma Dominik Kreuzmayr, mostrando come esempi un O-ring e un componente per apparecchi acustici con una membrana blu in LSR. Kreuzmayr è responsabile del team di marketing e ha creato internamente il reparto Micro Molding. Egli sa bene che non esiste una definizione universalmente valida per lo stampaggio a iniezione micro. La classificazione adottata da Starlim si basa su un’esperienza pluriennale e su una profonda comprensione del comportamento dei materiali in strutture di stampi molto fini. In questo ambito, infatti, valgono leggi del tutto particolari.
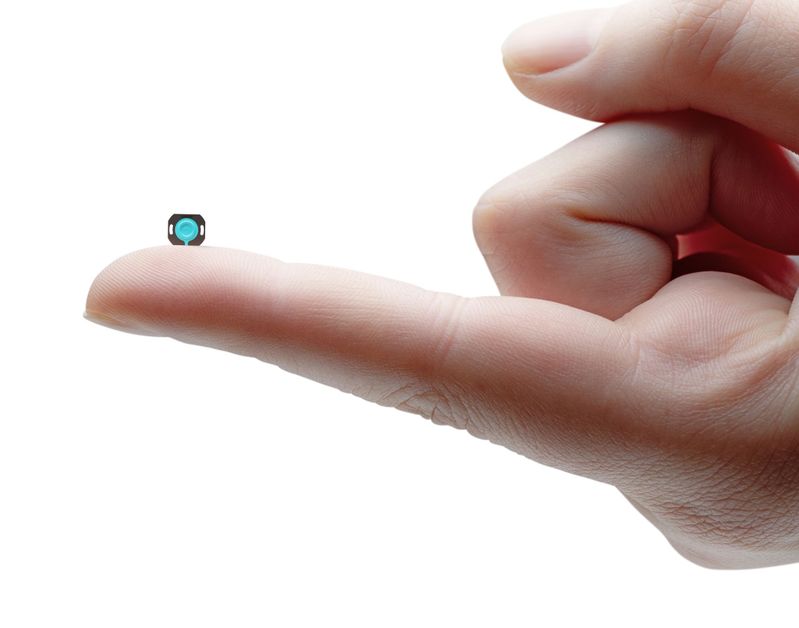
Entrambi i microcomponenti sono confezionati in un sacchetto trasparente. Con dimensioni pari a 0,7 x 0,4 mm2 , l’O-ring non potrebbe essere afferrato con le dita. È un esempio lampante della precisione dei microcomponenti prodotti in grande serie.
Componente per apparecchi acustici realizzato con due materiali: al centro si trova una membrana in silicone liquido colorato di blu. Le tolleranze sono di +/- 2 µm.
(Immagine: Starlim)
Nel confronto diretto con l’O-ring, il componente per apparecchi acustici dalle dimensioni di 6 x 5 x 1 mm3 sembra quasi grande, ma colpisce per il suo design. Si tratta di un componente a due elementi. Al centro si trova una membrana in silicone liquido (LSR) colorata di blu. Questa è incastonata in un robusto telaio termoplastico in PBT, che ne semplifica il montaggio nell’apparecchio acustico. È l’applicazione a determinare le dimensioni del componente.
Massima precisione nell'ordine dei submillimetri
Il componente dell’apparecchio acustico è stato prodotto in uno stampo a 1 cavità su una pressa a iniezione Micro Power completamente elettrica della Wittmann. «Per la produzione in serie arriveremo a un massimo di quattro cavità», spiega Kreuzmayr. 16 cavità sarebbero già troppe, poiché quando è richiesta la massima precisione nell’ordine dei submillimetri, è importante che le cavità siano molto vicine tra loro. Le sfide nella produzione dei componenti per apparecchi acustici sono soprattutto le tolleranze ristrette nell’area della nervatura sul corpo della membrana.
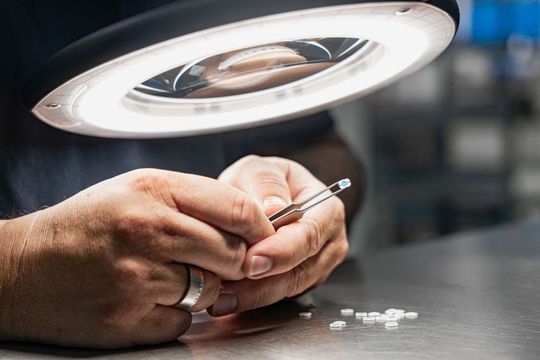
Nel settore del micro-stampaggio, una lente d’ingrandimento non è sempre sufficiente per valutare la qualità dei componenti. Spesso ciò è possibile solo al microscopio.
(Bild: Starlim)
«In questo caso dobbiamo poter contare sulla precisione di regolazione della pressa a iniezione, perché, a differenza dello stampaggio a iniezione di componenti di grandi dimensioni, il margine di massa residua qui non ha alcuna rilevanza», sottolinea Günter Polt, tecnico applicativo nel settore dello stampaggio a iniezione micro presso Starlim. Polt lavora da quasi 30 anni nel settore dello stampaggio a iniezione del silicone. Quando alcuni anni fa è passato al reparto Micro Molding, è stato «davvero uno shock», come rivela con un occhiolino. «A occhio nudo non è possibile valutare la qualità dei componenti. Spesso ciò è possibile solo al microscopio.»
«Le macchine Micro Power convincono per la straordinaria precisione nell’attuazione di tutti i parametri di regolazione», sottolinea Kreuzmayr. «Questa dinamica sensibile, unita a una regolazione stabile e accurata, stabilisce nuovi standard: in questo caso si ripensa davvero in modo innovativo alla sicurezza di processo e alla riproducibilità.»
Nel caso dei componenti per apparecchi acustici, l’elevata precisione dell’impronta non è determinante solo per un processo di assemblaggio efficiente. In questa applicazione, la precisione è ancora più importante per una riproduzione accurata del suono. Le tolleranze sono di +/- 2 µm, riferite al componente finito a due componenti. Ciò richiede una regolazione e un controllo molto accurati della forza di chiusura, ma anche un utensile estremamente preciso.
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.
Note legali
Contatto
Gestore cookie
Tecnologia innovativa degli utensili con controllo di qualità integrato
L'utensile proviene dal reparto interno di produzione utensili, dove affondano le radici del gruppo aziendale. Nel 1974 Franz Sterner ha fondato l'azienda di produzione utensili Sterner Werkzeugbau. Solo dieci anni dopo è nata Starlim Spritzguss. Entrambe le divisioni costituiscono ormai da tempo un'unità indissolubile. Oggi gli stampi vengono realizzati esclusivamente per la produzione interna. Questo rappresenta un grande vantaggio per i clienti, che ricevono soluzioni coordinate da un unico fornitore e beneficiano del trasferimento di conoscenze e dello sviluppo integrato. Solo le nuove tecnologie laser e la micro-stampa 3D rendono possibile la realizzazione di stampi per componenti di apparecchi acustici così piccoli con requisiti di qualità acustica così elevati.
Per quanto riguarda i componenti degli apparecchi acustici, grazie a una tecnologia innovativa nella produzione degli stampi e a tecniche di lavorazione altamente efficienti, abbiamo davvero compiuto un passo avanti decisivo
Dominik Kreuzmayr, responsabile del team di marketing presso Starlim
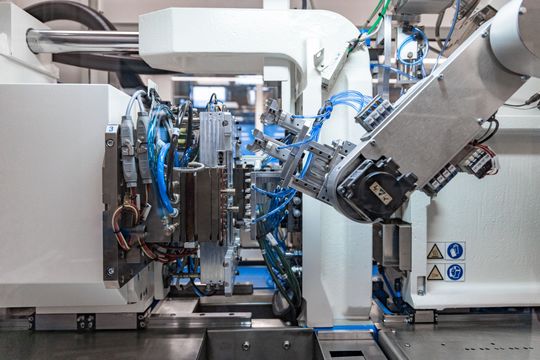
Per la produzione in serie è previsto di verificare le caratteristiche vibrazionali della membrana in linea, ovvero direttamente dopo lo stampaggio a iniezione, mentre si trova ancora nella cavità. Questo è il metodo più efficiente, poiché i minuscoli componenti si trovano ancora in una posizione definita e non devono essere riallineati per il controllo qualità. Il reparto di costruzione stampi ha integrato nella pinza del robot un emettitore acustico e un sistema di misurazione laser per il test delle vibrazioni. «Per quanto riguarda il componente dell’apparecchio acustico, grazie a una tecnologia innovativa degli stampi e a tecniche di lavorazione altamente efficienti, abbiamo davvero compiuto un passo avanti», afferma Kreuzmayr.
Compatto, con una superficie di produzione di due metri quadrati
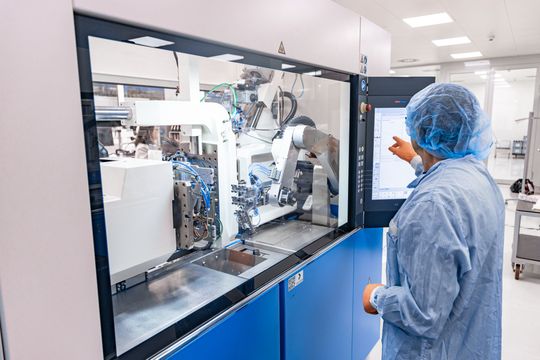
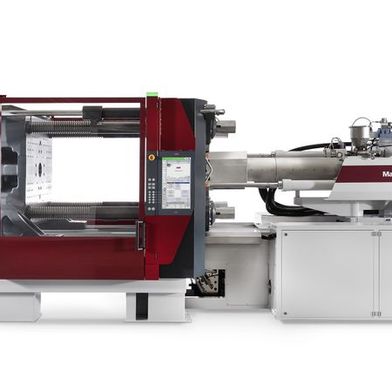
La MicroPower non è solo una pressa a iniezione, ma una vera e propria cella di produzione completa. Riunisce tutti i componenti del processo in uno spazio estremamente compatto.
(Bild: Starlim)
L'integrazione di ulteriori fasi di lavorazione, come il controllo qualità, è particolarmente ben supportata dal concetto progettuale della Micro Power. Su una superficie di soli 2 m², la cella di lavoro completamente elettrica riunisce l’unità di chiusura dotata di tavola rotante, il sistema di iniezione a 2 stadi brevettato, la movimentazione del materiale, l’automazione, il sistema di regolazione della temperatura, il controllo qualità e altre unità di processo. Ciononostante, lo spazio di installazione dello stampo, con una distanza tra le piastre di 400 mm, rimane facilmente accessibile. Le guide lineari garantiscono una protezione dello stampo estremamente accurata e, grazie al leveraggio a ginocchiera di precisione a 5 punti, la forza di chiusura viene distribuita in modo molto uniforme sul piano di stacco.
«Il design della macchina consente al pistone di iniezione di arrivare fino al piano di stacco dello stampo», afferma Jochen Sassmann, responsabile vendite di zona del Gruppo Wittmann che lavora a stretto contatto con il team Micro Molding di Starlim, sottolineando un’ulteriore caratteristica che contribuisce a un’elevata efficienza di lavorazione. In questo modo il canale di colata viene notevolmente ridotto, se non addirittura eliminato del tutto. Poiché l’LSR vulcanizzato non è riciclabile, è soprattutto lo stampaggio a iniezione di silicone a trarre vantaggio da questo metodo di lavorazione che consente di risparmiare materiale.
Per quanto riguarda l'automazione, Micro Power offre un'ampia flessibilità. Tramite le interfacce è possibile integrare, oltre al robot Scara integrato verticalmente, anche soluzioni sviluppate internamente.
(Bild: Starlim)
Sono passati 15 anni da quando Starlim ha fondato il reparto Micro Molding. Attualmente, presso la sede di Starlim a Marchtrenk sono in funzione diverse presse a iniezione Micro Power, alcune delle quali nella nuova camera bianca, dove vengono realizzati, tra l’altro, prodotti di precisione per la chirurgia oculare. Tutte le macchine sono progettate su misura per soddisfare le esigenze di specifici gruppi di prodotti. Sono disponibili macchine completamente attrezzate per lo stampaggio a iniezione monocomponente, macchine bicomponenti e un impianto combinato composto da due macchine singole collegate tra loro tramite un robot. L’impianto combinato aumenta la flessibilità. È possibile produrre in modo molto efficiente componenti a due componenti, ma le due macchine possono anche essere utilizzate indipendentemente l’una dall’altra con stampi a un componente.
Per quanto riguarda l’automazione, il concetto Micro Power offre ampia libertà. Oltre al robot Scara installato in verticale, che costituisce parte integrante della cella di produzione, è possibile integrare tramite interfacce diversi sistemi di movimentazione, compresi quelli sviluppati internamente da Starlim.
Macchina multicomponente o impianto integrato?
Per ogni nuovo progetto si valuta quale concetto di produzione – macchina multicomponente o impianto integrato – garantisca la maggiore efficienza complessiva. La quota di prodotti a due componenti si attesta attualmente intorno al 40%. Il team Micro Molding di Starlim è certo che tale quota è destinata ad aumentare. I componenti a due componenti sono già oggi sempre più richiesti, ma richiedono anche tempi di sviluppo più lunghi.
La produzione di massa, che nel settore del micro-stampaggio è stata inizialmente il fattore determinante per la collaborazione con il Gruppo Wittmann, domina ancora oggi la quotidianità produttiva a Marchtrenk. Le partite di milioni di pezzi non sono una rarità. «Le macchine Micro Power funzionano in modo stabile anche in condizioni così estreme e ci garantiscono un processo sicuro», afferma Dominik Kreuzmayr, sottolineando anche l’ottima collaborazione con il Gruppo Wittmann. «Comunichiamo in modo diretto e rapido e finora abbiamo trovato insieme una soluzione per ogni sfida. Grazie alla nostra solida partnership, riusciamo a sfruttare appieno tutte le potenzialità tecnologiche delle macchine».
Susanne Zinckgraf Head of Strategic Marketing, Wittmann Tec Group