Garanzia della qualità nella produzione di stampiUna pressa per la rettifica proveniente dalla Cina garantisce la qualità degli utensili
Da
Richard Pergler | Tradotto dall'IA
11 min Tempo di lettura
Nella fase finale della realizzazione di stampi complessi, la pressatura rimane un’operazione indispensabile. A tal fine, HPF ha scelto una pressa del produttore cinese SXKH dotata di componenti di controllo europei. Il vantaggio: qualità europea a prezzi cinesi.
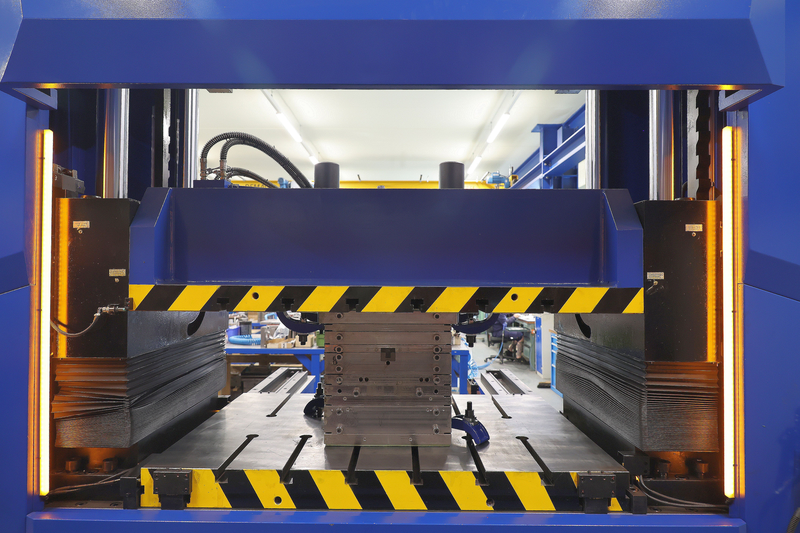
La pressa per rivestimento HMG 70XS1510 del produttore cinese SXKH riunisce tutte le funzioni di cui hanno bisogno i costruttori di utensili presso HPF, in un design estremamente compatto. Il fattore determinante per l’acquisto è stato il prezzo di acquisto e la fiducia nella qualità di componenti chiave affermati a livello internazionale.
(Bild: Pergler Media)
Nella produzione di stampi a iniezione ad alta precisione per i settori medico, igienico e automobilistico, anche le moderne simulazioni FEM raggiungono i propri limiti termici e meccanici. In particolare, negli stampi destinati ad applicazioni ad alta temperatura con PEEK o materie plastiche termoindurenti, nonché negli stampi a più cavità con iniezione diretta a canale caldo, i complessi meccanismi a slitta e le dilatazioni termiche influenzano il comportamento di chiusura.
La registrazione matematica di tutti i parametri di correzione si rivela spesso un’operazione che richiede molto tempo nell’attività quotidiana. La regolazione iterativa in condizioni operative reali rimane quindi il metodo più affidabile per garantire la precisione dimensionale e la qualità superficiale richieste prima del primo controllo.
Presso HPF, un’azienda specializzata nella produzione di stampi e nello stampaggio a iniezione con sede a Großdubrau, nella Sassonia orientale, vengono realizzati stampi e prodotti per una vasta gamma di settori diversi – dall’automotive alla tecnologia medica e igienica. L’azienda si è guadagnata un’ottima reputazione come fornitore completo di componenti e sottogruppi complessi. Per quanto riguarda il parco macchine, i responsabili acquistano di norma prodotti tedeschi o almeno europei. È quindi ancora più degno di nota il fatto che, per il controllo qualità e la rifinitura degli stampi, si affidino alla pressa di rifinitura HMG 70XS1510 del produttore cinese SXKH.
Ampia gamma di servizi di produzione
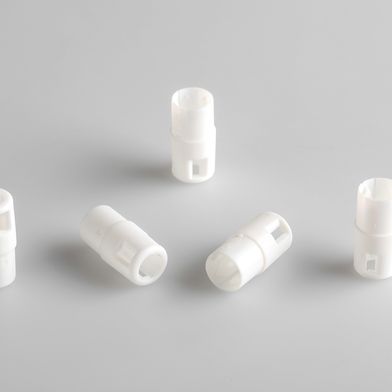
HPF, fondata nel 1990 come officina di affilatura utensili, è sinonimo di alta qualità. Fin dai suoi esordi, l’azienda a conduzione familiare si è evoluta fino a diventare oggi uno specialista molto richiesto nel settore degli utensili e dei componenti di piccole e medie dimensioni. Un esempio attuale è uno stampo a 32 canali caldi con iniezione diretta a canale caldo per articoli cilindrici per uso medico e igienico.
«Produciamo componenti di natura molto diversa», spiega Clemens Menzel, responsabile della gestione progetti presso HPF. «Per i nostri clienti copriamo l’intera catena di processo, dallo sviluppo al prodotto finito. La nostra attività abbraccia diversi settori. I nostri clienti provengono dai settori più disparati, tra cui la tecnologia medica, l’industria dell’igiene, l’industria automobilistica e il settore dell’imballaggio.»
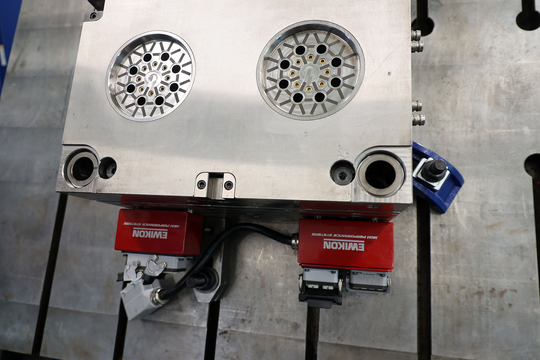
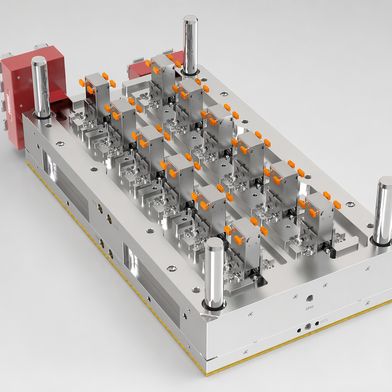
Gli stampi a canale caldo – spesso dotati di sistemi Ewikon – per pezzi cilindrici di alta precisione sono una specialità dei costruttori di stampi di Großdubrau. Ecco uno stampo a 32 cavità: HPF è in grado di realizzare anche soluzioni con un numero di cavità ancora maggiore.
(Bild: Pergler Media)
La gamma di servizi comprende la produzione di stampi semplici fino a stampi a iniezione a più cavità, la realizzazione di stampi per tranciatura e formatura, nonché la produzione di componenti. Una delle competenze specifiche dell’azienda risiede nella produzione di stampi a iniezione multicavità con iniezione diretta a canale caldo per componenti a pareti sottili destinati all’industria medica e igienico-sanitaria.
«Inoltre, sviluppiamo e produciamo stampi a iniezione e stampi a pressatura per la lavorazione di plastiche ad alte prestazioni particolarmente complesse, come il PEEK e i materiali termoindurenti», aggiunge Menzel. «Da tempo ci occupiamo inoltre di soluzioni di stampi per la lavorazione di materie plastiche a base biologica e biodegradabili.»
L'azienda a conduzione familiare, in qualità di fornitore completo, offre oggi un'ampia gamma di servizi – dallo sviluppo e dalla progettazione alla produzione di stampi a iniezione e stampi progressivi, fino alla produzione in serie di articoli in plastica su ben 15 presse a iniezione con una forza di chiusura compresa tra 25 e 180 tonnellate.
Profilo: HPF GmbH & Co. KG
La HPF GmbH & Co. KG è stata fondata nel 1990 come officina di affilatura utensili. Hans-Peter Friedrich, che ha avviato l’attività come imprenditore individuale (le iniziali del suo nome danno origine al nome dell’azienda HPF), già l’anno successivo ha richiesto l’ampliamento dell’attività commerciale, ampliando così continuamente la propria offerta di servizi. Così, oltre agli utensili per pressatura, tranciatura e formatura, si sono aggiunti anche stampi a iniezione per le applicazioni più disparate. Da un piccolo centro tecnico, inizialmente dotato di due presse a iniezione per la produzione di campioni, è nato nel frattempo un proprio reparto di stampaggio a iniezione. Grazie a un team di collaboratori motivati con pluriennale esperienza professionale (23 nella costruzione di utensili e stampi, 7 nel reparto di stampaggio a iniezione), l’azienda a conduzione familiare è oggi in grado di soddisfare i propri clienti provenienti dai settori più disparati come fornitore completo, offrendo servizi da un unico fornitore. L’azienda realizza stampi per un’ampia gamma di prodotti – fino a 6 t e con dimensioni fino a 1000 x 1500 mm². www.fus-werkzeugbau.de
Parco macchine all’avanguardia
Per la produzione, HPF dispone di un parco macchine efficiente e all’avanguardia. Dalla tornitura alla fresatura e all’erosione fino al taglio laser 3D dei contorni, tutte le tecnologie rilevanti sono disponibili in sede e molte macchine sono dotate di sistemi di automazione. Ad esempio, la fresatura degli elettrodi in grafite e l’erosione avvengono in gran parte in modo automatizzato. «Solo per la tempra dobbiamo affidare i pezzi a terzi», spiega Menzel. «Nella costruzione degli utensili, per ogni tecnologia sono attivi almeno tre o quattro collaboratori: in questo modo garantiamo la nostra operatività.»
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.
Note legali
Contatto
Gestore cookie
La lavorazione meccanica delle singole parti dello stampo viene eseguita su macchine ad altissima precisione. Tuttavia, l’elevata precisione non rende superflue le presse di assemblaggio: queste ultime dimostrano come i singoli componenti interagiscano all’interno dello stampo finito.
(Bild: Pergler Media)
I responsabili continuano a potenziare il parco macchine, adeguandolo costantemente agli ultimi sviluppi tecnologici. Per l’acquisto di macchinari nuovi o in sostituzione, l’azienda dell’Alta Lusazia si affida di norma a produttori tedeschi o, quantomeno, europei. «In questo modo garantiamo che, in caso di intervento di assistenza, le distanze siano brevi e i pezzi di ricambio siano disponibili in loco», sottolinea Menzel. «In passato questa strategia ci ha sempre dato ottimi risultati.»
Prima macchina per HPF proveniente dalla Cina
In questo contesto, la scelta della nuova pressa per la rilegatura risulta ancora più sorprendente: «Abbiamo optato per una pressa per la rilegatura HMG 70XS1510 del produttore cinese SXKH», spiega Menzel. «Abbiamo ottimi motivi per puntare su una pressa cinese in questo ruolo chiave».
Infatti, anche alla HPF devono far fronte a sfide economiche. «Ormai alcuni committenti ci impongono addirittura di far produrre una parte dell’ordine in Cina», riferisce Menzel. «Siamo in grado di farlo: conosciamo molto bene i nostri partner in Cina da molti anni e sappiamo esattamente di cosa sono capaci e quale qualità possiamo aspettarci da loro in modo affidabile. Si tratta di partner che conosciamo personalmente da anni e che dispongono del livello tecnico e delle competenze necessarie per garantire la qualità richiesta.»
Una simulazione è valida solo nella misura in cui lo sono i dati su cui si basa
La decisione di investire in una pressa per la rettifica è spesso molto difficile da giustificare dal punto di vista economico. È necessaria per rendere gli utensili pronti per la produzione e per garantire la qualità, ma di per sé non produce alcun pezzo. In molte aziende le presse di rettifica sono ben lungi dall’essere utilizzate a pieno regime e rimangono praticamente inutilizzate per la maggior parte del tempo. Inoltre, oggi gran parte del lavoro di correzione può essere sostituito da simulazioni intelligenti.
«Molto – ma non tutto», sottolinea Menzel. «Tra le altre cose, produciamo anche utensili per applicazioni ad alta temperatura. Chi volesse simulare il comportamento di questi utensili in presenza di forti sbalzi termici dovrebbe innanzitutto identificare, rilevare o calcolare tutti i parametri rilevanti per la produzione, al fine di poter eseguire una simulazione valida. Soprattutto quando, ad esempio, le valvole a saracinesca aumentano la complessità degli utensili.»
Raccolta laboriosa dei dati
Certo, con un impegno adeguato si potrebbero rilevare tutti i parametri rilevanti. Anche se la lavorazione meccanica dei singoli componenti di un utensile, come nel caso di HPF, avviene in condizioni controllate e climatizzate e le geometrie sono quindi note con esattezza, dall’interazione tra questi elementi emergono spesso nuove conoscenze. Rilevare i valori corrispondenti rappresenta spesso una sfida.
Produttività più rapida: grazie alla pressa di rifinitura, i costruttori di stampi possono finalizzare gli stampi con poche fasi di correzione e controllo, in modo che arrivino alla macchina per lo stampaggio a iniezione già pronti per la produzione in serie.
(Bild: Pergler Media)
In molti casi, nella routine lavorativa quotidiana questo processo risulta troppo dispendioso e laborioso: proprio in presenza di elevati requisiti di precisione dimensionale e qualità superficiale, ma anche in presenza di stampi con slitte e altri componenti mobili, la rifinitura manuale con cicli di correzione iterativi rappresenta spesso la via decisamente più rapida ed efficiente per ottenere la precisione. Infatti, in molti casi non si può fare a meno dell’esperienza dei costruttori di stampi nella valutazione e nelle correzioni manuali nella fase finale, prima del passaggio alla pressa a iniezione.
La stesura è rapida e precisa
La messa a punto di uno stampo è un fattore di costo che si riflette sui prezzi a carico del committente. L’impegno deve quindi essere in giusto rapporto con i benefici. Soprattutto nel caso di stampi che presentano un comportamento complesso nel processo di stampaggio a iniezione, la prova di stampaggio in condizioni di utilizzo quasi reali – ad esempio con stampi riscaldati fino alla temperatura originale per la lavorazione di materie plastiche ad alta temperatura – può fornire in modo rapido e semplice informazioni preziose per il successivo impiego nella produzione in serie.
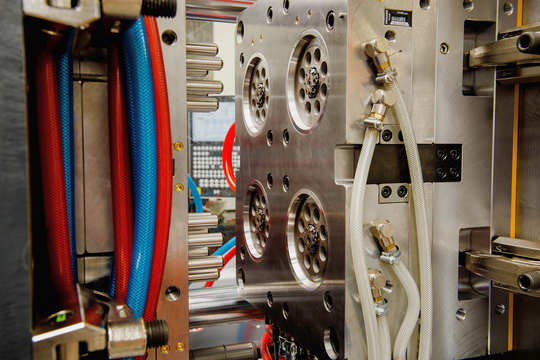
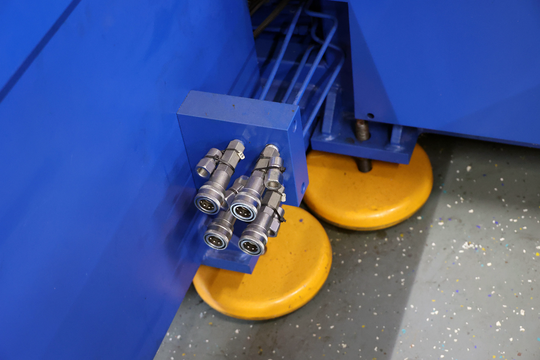
La pressa di incollaggio dispone, per ogni lato, di due di questi raccordi per l’azionamento dei tiranti del nucleo – per un totale di quattro. Ciò consente di verificare i componenti mobili dello stampo “in funzione”.
(Bild: Pergler Media)
«Avevamo già una piccola pressa per la rivestitura in azienda, ma eravamo alla ricerca di un impianto più grande che, oltre alle semplici operazioni di apertura e chiusura, fosse in grado di eseguire, ad esempio, la rimozione delle anime senza bisogno di unità aggiuntive», spiega Menzel. «Inoltre, doveva essere all’avanguardia dal punto di vista della sicurezza. È ovvio che debba garantire un parallelismo estremamente preciso.»
Progettazione ergonomica e struttura compatta
I costruttori di utensili hanno rinunciato a una tavola girevole, ad esempio per la lubrificazione di utensili multicomponente. Se necessario, prevedono di spostare gli utensili manualmente. «Oltre alle caratteristiche funzionali e di sicurezza, per noi era particolarmente importante garantire un lavoro ergonomico alla pressa», spiega Menzel. «Ciò significa che il piano inferiore deve poter essere estratto dalla pressa e ribaltato; anche il piano superiore dovrebbe poter essere posizionato in modo tale che l’operatore possa svolgere le proprie mansioni comodamente e in una postura naturale».
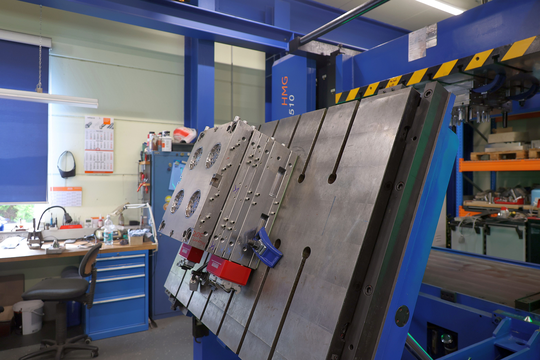
Il piano di appoggio della pressa per incamiciatura HMG 70XS1510 può essere spostato davanti all'impianto e inclinato. In questo modo, il costruttore di stampi può raggiungere comodamente tutte le parti dello stampo e lavorare senza affaticarsi.
(Bild: Pergler Media)
A ciò si aggiungeva – come in molte aziende di costruzione di utensili e stampi cresciute in modo organico – la ridotta altezza del capannone presso HPF. «Questo escludeva la maggior parte dei produttori, poiché avevano posizionato i cilindri di azionamento della pressa in alto, superando così nettamente l’altezza a nostra disposizione», sottolinea Menzel. «Abbiamo bisogno di una pressa dal design molto compatto, sopra la quale possa ancora passare il carroponte per caricare gli stampi sulla pressa e che riunisca in sé tutte le funzioni da noi richieste.»
Componenti di produttori internazionali
Per l’acquisto della nuova pressa per la stesura dell’inchiostro, il team guidato da Menzel ha effettuato ricerche presso numerosi partner e altre aziende. «Non solo in Germania, ma anche all’estero, ad esempio presso i nostri partner in Cina», spiega il responsabile del progetto. «Loro si affidano alle presse per la spalmatura di SXKH – un produttore che ha costantemente sviluppato se stesso e le proprie tecnologie – e nel suo portafoglio abbiamo trovato un modello che si adatta perfettamente alle nostre esigenze.»
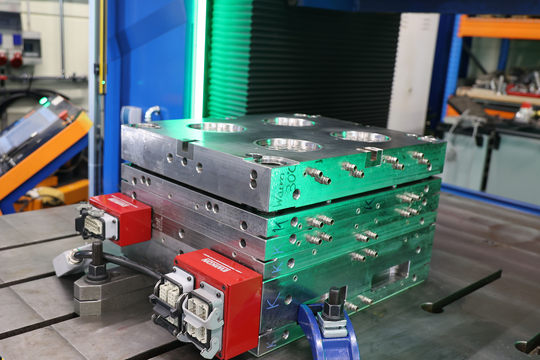
La pressa per stampaggio HMG 70XS1510 può ospitare stampi con dimensioni fino a 1500 x 1000 mm². Per garantire risultati affidabili, l'impianto sviluppa una forza di chiusura fino a 70 t.
(Bild: Pergler Media)
Le prestazioni dell'impianto, esaminate più da vicino dai costruttori di utensili, si sono rivelate convincenti; la struttura meccanica appariva molto solida. E uno sguardo approfondito “sotto il cofano” ha dissipato anche i dubbi relativi alla disponibilità dell’assistenza: “Abbiamo potuto constatare che tutti i componenti chiave rilevanti delle presse di spianatura SXKH provengono da produttori internazionali affermati”, riferisce Menzel. «Ad esempio, il fornitore degli azionamenti e del sistema di controllo è Siemens. Le barriere fotoelettriche provengono da Sick, gli encoder da Kübler (tutte aziende tedesche), il servoazionamento da Phase (Italia), i contattori da Schneider (Francia). E le valvole sono di Vickers (USA); anche in questo caso sono garantite una rapida disponibilità e un’assistenza competente. Grazie a questa configurazione, possiamo essere certi che, in caso di necessità, potremo ricevere assistenza competente direttamente in sede senza complicazioni.»
L'impianto scelto è una pressa per incollaggio HMG 70XS1510: la denominazione del modello indica una forza di chiusura massima di 70 tonnellate con una superficie utile del piano di 1500 x 1000 mm². Il piano superiore può sostenere un carico di 2,5 t, mentre quello inferiore può ospitare metà stampo fino a 8 t. Entrambi i piani possono essere inclinati e spostati in posizioni che consentono una lavorazione ergonomica e comoda degli stampi.
Inoltre, la macchina è dotata di un sistema di servocomando completo a circuito chiuso. La struttura estremamente compatta rende la pressa particolarmente adatta anche a capannoni con altezza ridotta.
Due attacchi per i tiranti su ciascun lato – quattro in totale – completano l’impianto. Grazie a ciò e alle periferiche esterne, i costruttori di stampi di HPF possono sottoporre gli stampi, con un peso fino a 6 t, a test approfonditi in condizioni operative realistiche. In questo modo è possibile ottenere una messa a punto degli stampi razionale, efficiente ed economica.
In primo piano: le presse per la levigatura della serie HMG-XS di SXKH
Le presse della serie HMG-XS di SXKH si distinguono per l’altezza della macchina estremamente ridotta, pari a 2750 mm: un grande vantaggio, vista la bassa altezza dei capannoni presenti in molte aziende. A seconda della versione, le presse sono adatte a stampi di precisione di piccole dimensioni con misure massime comprese tra 700 x 600 e 1500 x 1000 mm². Inoltre, le macchine possono essere dotate di un mandrino magnetico elettropermanente. Dispongono inoltre di un sistema servoassistito completo con circuito di regolazione a chiusura di anello. Un dispositivo aggiuntivo di rinforzo del serraggio dello stampo (prodotto brevettato) garantisce un ulteriore plus in termini di sicurezza. Il design ergonomico facilita il lavoro. Inoltre, è possibile visualizzare e regolare il parallelismo della macchina in tempo reale. www.sxkh.de
Qualità europea a prezzi cinesi
Clemens Menzel, responsabile della gestione dei progetti presso HPF: «Grazie all’ottimo rapporto qualità-prezzo di questa macchina da stampa, possiamo offrire ai nostri clienti l’elevata qualità richiesta a condizioni competitive».
(Bild: HPF)
«Il produttore cinese si è dimostrato molto disponibile nei confronti delle nostre richieste, dall’interfaccia utente in lingua tedesca alla combinazione di colori nei nostri colori aziendali», ricorda Menzel. «Uno degli argomenti più importanti, però, è stato in definitiva l’interessante rapporto qualità-prezzo. Il prezzo di acquisto, a parità di dotazione, era circa la metà rispetto a quello dei concorrenti a cui ci eravamo rivolti. La macchina da stampa è in grado di soddisfare tutte le nostre esigenze. Funziona con componenti di produttori internazionali affermati e, grazie alla sua struttura semplice, è di facile manutenzione. E poiché tutti questi aspetti erano soddisfatti, sono stati i costi a fare la differenza. Perché alla fine ciò che conta è quanto il committente è disposto a pagare. Grazie all’ottimo rapporto qualità-prezzo di questa pressa, possiamo offrire ai nostri committenti l’elevata qualità richiesta a condizioni competitive. E questo, in fin dei conti, è ciò che conta.”
Punto di vista: i costi devono essere competitivi
Certo, è possibile simulare i componenti se si dispone di tutti i dati rilevanti. E oggi i risultati sono molto più significativi rispetto a qualche anno fa. In molti casi, tuttavia, non sono abbastanza significativi – ad esempio perché alcuni parametri importanti non vengono presi in considerazione o non sono nemmeno noti. Si può dedicare molto impegno alla messa a punto degli utensili. Tuttavia, è anche chiaro che il committente deve pagare tutti i lavori. La domanda è sempre: fino a che punto è disposto a farlo? Parallelamente alla simulazione, che può ridurre in modo significativo i tempi di messa a punto, l’utilizzo di una pressa di incollaggio rappresenta un metodo razionale ed efficiente per individuare le ultime necessità di ottimizzazione e risolverle immediatamente sul posto. La gamma di funzioni di una pressa per ritocco può variare notevolmente, a seconda delle esigenze dei costruttori di stampi. Se tutti gli standard di sicurezza sono soddisfatti, l’assistenza è garantita e la pressa offre tutte le funzioni desiderate, il prezzo rappresenta un argomento di peso. HPF di Großdubrau ha scelto la pressa di ritocco HMG 70XS1510 del produttore cinese SXKH, che dal punto di vista dell’azienda rappresenta la soluzione più razionale.
Richard Pergler Freier Fachjournalist bei Pergler Media, Augsburg