Le aziende Boy ed Evonik hanno dimostrato alla Fakuma 2026 la lavorazione di un polimero bioriassorbibile mediante microiniezione. Grazie a un'unità di plastificazione da 8 mm e a un sistema a canale caldo micro, è stato possibile produrre due microviti mediche del peso di 0,065 g ciascuna senza colata. Il tempo di permanenza del materiale è stato di circa quattro minuti.
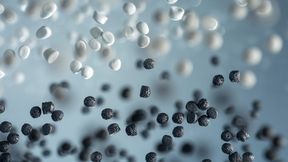
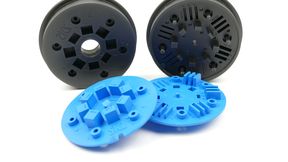
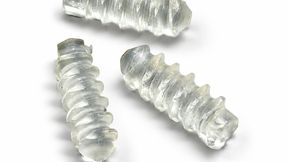
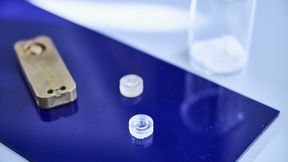
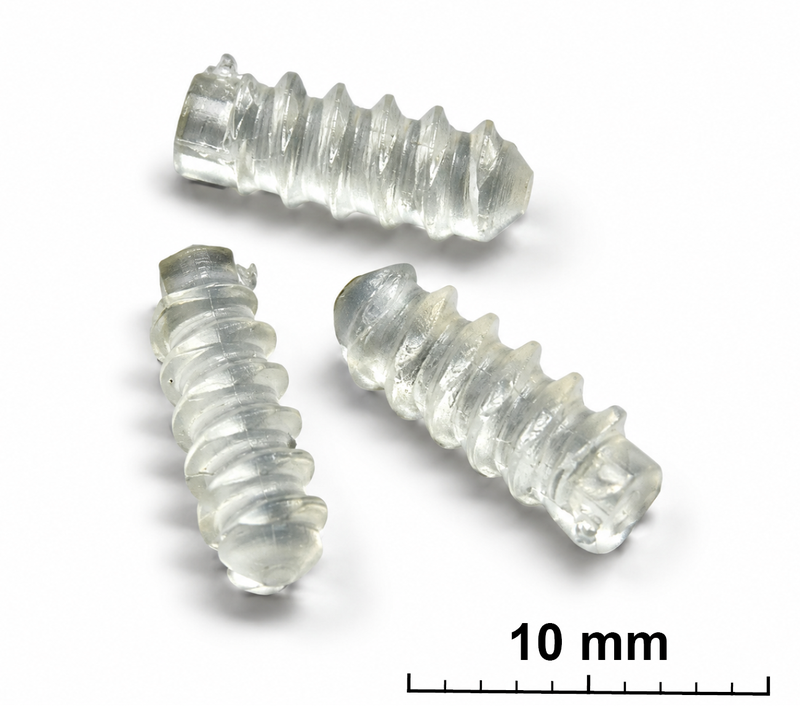
Microviti mediche realizzate in Resomer LR 704 S, un polimero bioriassorbibile di Evonik, prodotte mediante microiniezione su una Boy XS E dotata di un’unità di plastificazione da 8 mm e del sistema a canale caldo micro L2X-Mikro di Ewikon.
(Bild: Ragazzo)
Oggi numerosi prodotti medici vengono realizzati mediante microiniezione. Oltre al peso estremamente ridotto dei componenti, in questo processo rivestono un ruolo decisivo soprattutto la riproducibilità del processo e il tempo di permanenza della plastica nella macchina.
Nella pratica, tuttavia, per la produzione di microcomponenti stampati a iniezione vengono spesso utilizzate presse standard, che in origine non erano state progettate per pesi di iniezione così ridotti. Per garantire comunque una produzione stabile, gran parte del volume di iniezione viene spesso impiegata per il canale di colata. Ciò non solo complica la regolazione del processo, ma compromette anche l’efficacia delle funzioni di monitoraggio e controllo. Allo stesso tempo, si verificano notevoli perdite di materiale.
L'esperienza pratica dimostra che, con pesi di iniezione inferiori a un grammo, spesso meno del cinque per cento del materiale impiegato va effettivamente a costituire il pezzo stampato. Sebbene questo approccio sia spesso accettabile dal punto di vista economico nel caso di materie plastiche standard a basso costo, raggiunge rapidamente i propri limiti quando si tratta di materiali costosi e per i quali il tempo di permanenza nello stampo è un fattore critico.
Sviluppato appositamente per i pesi di tiro più ridotti
Per soddisfare tali requisiti, Boy ha sviluppato una vite per microiniezione da 8 mm. Essa funziona secondo il classico principio “first-in-first-out” a tre zone. Si è volutamente rinunciato al predosaggio per ridurre al minimo il tempo di permanenza del materiale ed evitare zone di ristagno.
Grazie al diametro ridotto della vite, l’unità da 8 mm offre inoltre una risoluzione di processo nettamente superiore. Rispetto a una vite da 14 mm, tale risoluzione migliora di un fattore pari a 3,1. Inoltre, grazie alla sua struttura, la valvola antiriflusso si chiude più rapidamente, aumentando ulteriormente la riproducibilità del processo di stampaggio a iniezione.
Tempi di permanenza ridotti grazie a una tecnologia di sistema ottimizzata
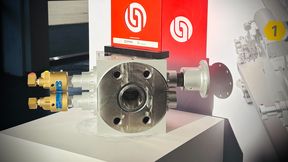
In combinazione con il sistema a canale caldo micro L2X-Mikro di Ewikon , grazie alla struttura compatta e ai ridotti volumi di materiale, è possibile ottenere tempi di permanenza molto brevi. Ciò consente la lavorazione senza canali di colata di materie plastiche termicamente sensibili, come ad esempio il polimero biorassorbibile e biocompatibile Resomer LR 704 S di Evonik Industries AG.
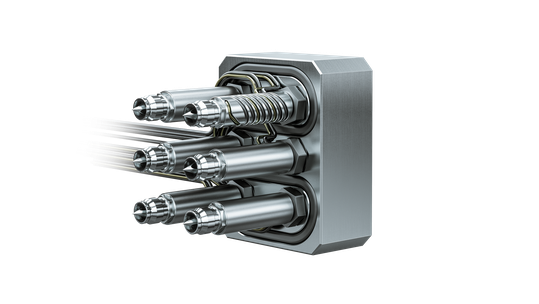
Grazie al sistema a canale caldo micro L2X-Mikro di Ewikon, è possibile ottenere tempi di permanenza molto brevi grazie alla struttura compatta e ai volumi ridotti di materiale.
(Bild: Ewikon)
La sfida principale nella lavorazione di questo materiale consiste nella degradazione delle catene polimeriche. Già il solo superamento del tempo di permanenza consentito può portare a una degradazione indesiderata del materiale. Poiché le materie plastiche bioriassorbibili comportano elevati costi di materiale e di omologazione, la rinuncia alle colate offre un notevole potenziale di risparmio.
Dimostrazione pratica alla Fakuma 2026
Alla Fakuma 2026 è stata dimostrata l’efficacia del concetto in un’applicazione congiunta di Boy, Ewikon ed Evonik. Presso lo stand espositivo di Boy è stata realizzata una microvite medica su una Boy XS E dotata di un'unità di plastificazione da 8 mm.
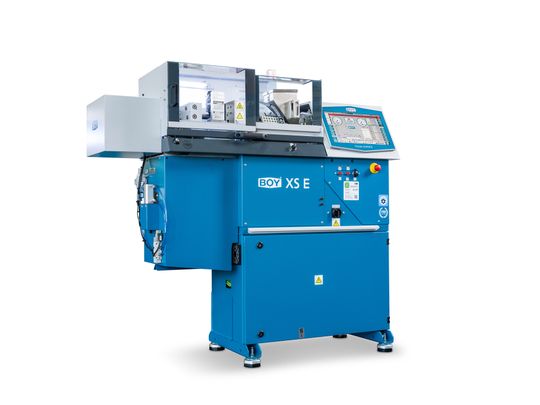
La combinazione tra l'unità di plastificazione da 8 mm della Boy XS E e il sistema a canale caldo micro L2X consente tempi di permanenza ridotti, un’elevata riproducibilità e una significativa riduzione delle perdite di materiale.
(Bild: Ragazzo)
Il materiale utilizzato è stato il Resomer LR 704 S. Sono state iniettate direttamente due microviti del peso unitario di 0,065 g ciascuna. Il peso totale dello stampaggio è stato quindi di soli 0,13 g. Con un tempo di ciclo di 12 s, è stato possibile ottenere un tempo di permanenza complessivo del materiale di circa quattro minuti nell’unità di plastificazione e nel sistema a canale caldo.
A titolo di confronto, con parametri di processo identici e un’unità da 14 mm, il tempo di permanenza sarebbe stato di circa undici minuti. In tal caso, ci si sarebbe dovuti aspettare una degradazione delle catene polimeriche nettamente più marcata. I risultati dell’esperimento sono stati confermati dal reparto di ingegneria applicativa di Evonik.
Conclusione
I risultati presentati alla Fakuma 2026 dimostrano che anche le materie plastiche di fascia alta e con tempi di permanenza critici possono essere lavorate in modo economico e con affidabilità di processo nella microiniezione, a condizione che la tecnologia delle macchine e dei canali caldi sia progettata in modo coerente per soddisfare i requisiti dei pesi di iniezione minimi. La combinazione tra l’unità di plastificazione da 8 mm della Boy XS E e il sistema a canale caldo micro L2X consente tempi di permanenza ridotti, un’elevata riproducibilità e una significativa riduzione delle perdite di materiale. Soprattutto nel caso delle materie plastiche speciali bioriassorbibili e omologate per uso medico, ciò apre nuove possibilità per una produzione in serie economica nel micro-stampaggio a iniezione. (sl)
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de/it. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.