Le pipette o i set per infusione vengono prodotti mediante stampaggio a iniezione di materie plastiche in milioni di pezzi. I cicli di produzione si accorciano, mentre la complessità geometrica aumenta. Allo stesso tempo, le normative richiedono una validazione approfondita, una documentazione completa e la tracciabilità. Gli strumenti di misura basati sulla tomografia computerizzata, come la serie Tomo Scope XS di Werth Messtechnik, dimostrano come sia possibile ridurre i tempi di validazione e il carico di lavoro del personale.
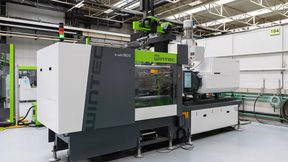
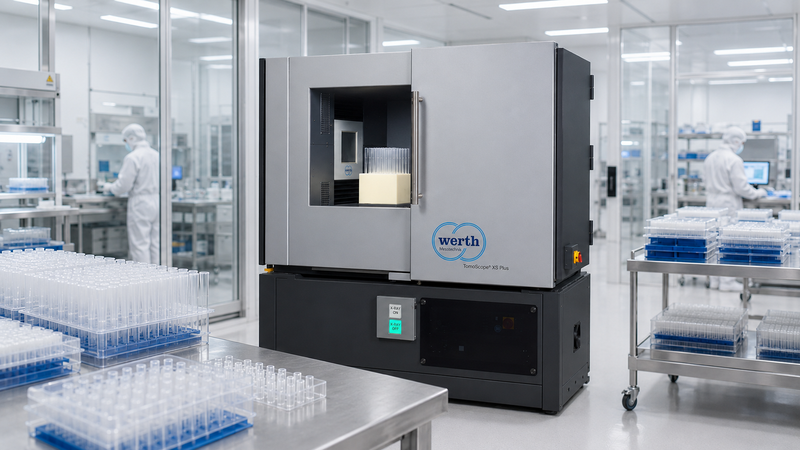
Misurazione TC in fase di produzione: il Tomo Scope XS Plus controlla le punte delle pipette con un cambio pezzi integrato direttamente nell’ambiente di produzione.
(Bild: Werth Messtechnik)
I produttori di componenti stampati a iniezione per il settore medico si trovano di fronte a un conflitto di obiettivi. Da un lato, sul mercato vengono immessi sempre più prodotti nuovi e complessi con cicli sempre più brevi. D'altro canto, il regolamento europeo sui dispositivi medici MDR (UE 2017/745) richiede procedure di convalida approfondite, una documentazione completa e la tracciabilità. Per il mercato statunitense si applica la norma di qualità della FDA 21 CFR Parte 820: da febbraio 2026 essa porta il nome di Quality Management System Regulation (QMSR) e fa riferimento diretto alla norma ISO 13485. È necessario verificare un numero maggiore di caratteristiche su un numero maggiore di pezzi in tempi più brevi. Ogni ritardo posticipa l’ingresso sul mercato.
Si verifica anziché misurare
La situazione è aggravata dall’elevata percentuale di controlli manuali. «I calibri, i controlli visivi per individuare eventuali bave o i test funzionali sono controlli attributivi: forniscono solo un risultato di tipo “buono/cattivo” (conforme/non conforme), dipendono dall’operatore e non consentono di trarre conclusioni sul processo di produzione», spiega l’ing. (FH) Tristan Schubert, responsabile delle vendite tecniche presso Werth Messtechnik, un produttore di macchine di misura a coordinate multisensoriali e a tomografia computerizzata per il controllo qualità industriale. Schubert aggiunge: «Si insegnano nozioni invece di effettuare misurazioni. Il motivo per cui e a partire da quando uno stampo produce pezzi difettosi rimane oscuro. Con l’aumentare del numero di cavità, lo sforzo richiesto cresce esponenzialmente: mentre in passato occorreva controllare quattro pezzi per ogni ciclo, oggi spesso se ne contano 64 o 128».
Misurare con la TAC, non solo ispezionare
Secondo Schubert, la tomografia computerizzata a raggi X (TC) viene spesso utilizzata sul mercato come semplice soluzione di ispezione, ad esempio per individuare cavità, bave o componenti mancanti in un gruppo. Per il monitoraggio dei processi, però, ciò non è sufficiente: solo i valori di misura quantitativi consentono di individuare le tendenze prima che i pezzi in lavorazione superino i limiti di tolleranza.
La differenza sta proprio nel concetto alla base dello strumento. Nel 2005, ad esempio, Werth Messtechnik ha presentato il Tomo Scope, la prima macchina di misura a coordinate al mondo dotata di tomografia computerizzata, sviluppata appositamente per la metrologia dimensionale. Una macchina di misura a coordinate con tomografia computerizzata dispone di assi altamente precisi e di un sistema di coordinate calibrato: tutti gli errori degli assi sono stati misurati, sono noti e vengono corretti. La scala del volume ricostruito è quindi fissata senza necessità di ridimensionamento a posteriori, la ricostruzione è completata immediatamente dopo l’ultima proiezione e la misurazione è tracciabile.
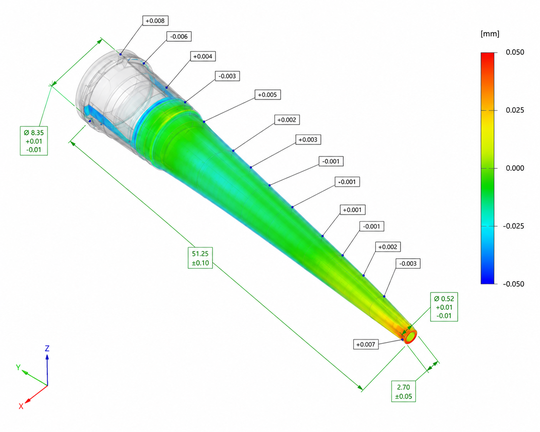
Misurazione e ispezione in un’unica operazione: dimensioni, tolleranze e scostamenti superficiali di una punta per pipetta in un’unica analisi.
(Bild: Werth Messtechnik)
Le TAC di ispezione, invece, determinano la geometria di acquisizione a posteriori sulla base della serie di immagini e richiedono una fase aggiuntiva di post-elaborazione. «Inoltre, spesso è necessario determinare la scala misurando prima delle barre di calibrazione, ad esempio barre sferiche con due sfere di cui si conoscono il diametro e la distanza: solo con questa scalatura il volume ricostruito acquisisce la sua rappresentazione dimensionale», spiega Schubert. Una misurazione tracciabile non sarebbe quindi possibile senza ulteriori accorgimenti. Schubert aggiunge: «In breve: una TAC di misurazione può sempre anche ispezionare, mentre una TAC di ispezione non può necessariamente misurare».
Secondo Schubert, nella pratica è possibile combinare ispezione e misurazione in un unico processo di misurazione utilizzando sistemi di misurazione a coordinate con TAC: una bava non solo viene rilevata, ma se ne misura anche l’altezza, ad esempio come indicatore precoce dell’usura degli utensili. Allo stesso modo, il controllo di completezza di un gruppo può essere combinato con analisi dimensionali.
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de/it. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.
Catena di misura chiusa conforme alle normative MDR e FDA
Oltre alla corretta misurazione, MDR e QMSR richiedono soprattutto la tracciabilità: chi ha effettuato la misurazione, quando, cosa, con quali strumenti e con quale risultato? «Nel campo della TC, spesso vengono integrate diverse soluzioni software a questo scopo», afferma Schubert. «Il controllo della macchina, l’acquisizione delle immagini, la ricostruzione e l’analisi provengono da fonti diverse. Ogni interfaccia rappresenta una potenziale interruzione nella catena di documentazione e una possibile via d’accesso per l’influenza dell’operatore sul risultato.»
Negli strumenti Werth Tomo Scope, un unico software, Winwerth, gestisce l’intera catena di processo, dal controllo dello strumento alla ricostruzione, fino all’analisi dei dati e alla generazione del protocollo. Questa catena di misura chiusa garantisce che l’operatore non influisca sul risultato della misura: indipendentemente da chi inserisca il pezzo e avvii la misura, il risultato sarà sempre lo stesso. Per gli audit è disponibile una cronologia completa. Inoltre, Werth offre misuratori di coordinate a tomografia computerizzata (CT) con taratura conforme alle specifiche dell’Ente di accreditamento tedesco (DAkkS): nell’industria automobilistica la taratura DAkkS è obbligatoria da alcuni anni, mentre nel settore della tecnologia medica è sempre più richiesta.
Secondo Schubert, il contributo della tecnologia di misurazione alla redditività si manifesta attraverso tre fattori: la tolleranza di produzione utilizzabile, la disponibilità delle apparecchiature e i costi del personale.
L'elevata precisione di misurazione aumenta la tolleranza utilizzabile
«La precisione dello strumento di misura determina la tolleranza di produzione utilizzabile», sottolinea Schubert. Secondo le regole decisionali della norma ISO 14253-1, nell’attestazione di conformità occorre tenere conto dell’incertezza di misura su entrambi i limiti della banda di tolleranza. Schubert: «Solo i pezzi il cui valore misurato rientra nella tolleranza con un margine superiore all’incertezza di misura possono essere considerati con certezza conformi. Maggiore è l’incertezza di misura, più ristretta è la tolleranza di produzione utilizzabile e più pezzi al limite devono essere scartati a titolo precauzionale».
Come regola generale, secondo Schubert l’incertezza di misura dovrebbe essere inferiore di un fattore 10 rispetto alla tolleranza: in questo modo la banda di tolleranza rimane a disposizione delle macchine di produzione e non viene assorbita dalla tecnica di misura. Secondo le specifiche tecniche, gli strumenti Tomo Scope XS sono tra i sistemi di misura a coordinate CT più precisi presenti sul mercato. Uno strumento di misura più preciso amplia la tolleranza utilizzabile e riduce gli scarti e i costi di controllo, anche se il suo costo di acquisto è più elevato.
L'elevata velocità di misurazione aumenta la disponibilità dell'apparecchio
Nell’ambito delle applicazioni a supporto della produzione, la disponibilità degli strumenti è strettamente legata alla velocità di misurazione. Nel caso dei componenti stampati a iniezione per il settore medico, sono richieste risoluzioni strutturali comprese tra 20 µm e 30 µm e anche più fini. Le sorgenti a raggi X Werth (da 130 kV a 230 kV) con bersaglio a trasmissione utilizzate nella serie Tomo Scope XS consentono, in questo intervallo di risoluzione, misurazioni fino a 5 volte più veloci rispetto alle sorgenti a riflessione convenzionali a parità di risoluzione.
Se l’autorizzazione alla produzione dipendesse dallo strumento di misura, ogni intervento di manutenzione sui tubi comporterebbe, in caso di dubbio, un fermo di produzione, afferma Schubert. Il ciclo di manutenzione delle sorgenti a raggi X utilizzate da Werth è di dodici mesi e coincide con la manutenzione ordinaria dell’apparecchiatura, un intervallo di tempo consueto per le macchine di misura a coordinate. Non è necessaria la sostituzione manuale del filamento. Grazie alla struttura modulare, la sorgente a raggi X, il rivelatore e la loro distanza possono essere adattati al compito di misurazione. Il processo di ricostruzione Werth Clear CT con traiettoria elicoidale esclude per principio gli artefatti da fascio conico. Poiché in questo modo è possibile utilizzare anche ampi angoli conici, il pezzo in lavorazione può essere avvicinato alla sorgente a raggi X: in base alla legge del quadrato della distanza, l’intensità di radiazione utilizzabile aumenta, i tempi di misurazione si riducono e gli strumenti possono essere realizzati in modo notevolmente più compatto.
L'automazione in tre fasi riduce i costi del personale
L’automazione interviene sui costi del personale. Nel settore dello stampaggio a iniezione per uso medico, la produzione avviene spesso 24 ore su 24; per garantire il flusso dei componenti si sono affermati tre livelli di espansione. Schubert spiega: «La base è costituita dall’alimentazione manuale da parte dell’operatore. Il secondo livello è costituito da un cambio pezzi integrato: diversi pezzi vengono stoccati nell’apparecchiatura e posizionati automaticamente all’interno della cabina di protezione dalle radiazioni tramite gli assi propri dell’apparecchiatura». In questo modo è possibile fare a meno di circuiti di sicurezza aggiuntivi o barriere di protezione. In questo modo è possibile misurare pezzi uguali o diversi senza intervento umano, ad esempio durante il turno di notte.
«Per volumi più elevati, la terza fase prevede l’alimentazione esterna tramite robot o sistema a nastro; grazie a due aperture dell’apparecchio, è possibile caricare in modo automatizzato dal lato posteriore, mentre dal lato anteriore si può continuare a lavorare manualmente», spiega Schubert. Le soluzioni “chiavi in mano” vengono inoltre realizzate da Werth Messtechnik attraverso un proprio reparto dedicato ai progetti speciali.
Esempi pratici: puntali per pipette e penne per insulina
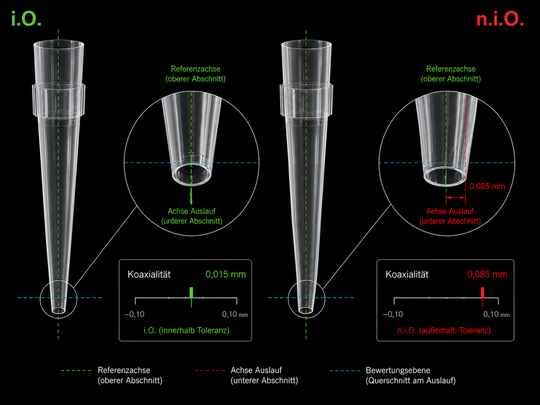
Coassialità dell'entrata e dell'uscita come parametro di controllo: il valore misurato distingue i pezzi che rientrano nella tolleranza da quelli che ne esulano.
(Bild: Werth Messtechnik)
Il modo in cui questi tre fattori interagiscono è emerso in modo particolare durante la pandemia di coronavirus, riferisce Schubert: «La domanda di puntali per pipette destinati ai dispositivi automatici di test è aumentata vertiginosamente e, di conseguenza, è cresciuto il numero di cavità degli stampi. Il controllo manuale della presenza di bave e dell’integrità, nonché la misurazione della coassialità dell’entrata e dell’uscita e dei diametri, che garantiscono la corretta portata, non erano più fattibili con questi volumi di produzione». La soluzione è stata una misurazione automatizzata e indipendente dall’operatore, effettuata con dispositivi del tipo Tomo Scope XS Plus dotati di cambio pezzi integrato: Winwerth misura, valuta e registra automaticamente i dati. Un’interfaccia utente dedicata mostra tutti i risultati in forma tabellare e grafica con codifica a colori, in modo che i pezzi fuori tolleranza possano essere facilmente identificati e valutati in modo mirato.
Un secondo esempio è rappresentato dalla produzione delle penne per insulina. Secondo Schubert, le bave che si formano all’inizio dell’usura degli utensili causavano problemi di funzionamento solo in fase di assemblaggio. «Inizialmente il controllo delle bave veniva effettuato manualmente con il microscopio e l’immagine della sezione trasversale: un processo che dipendeva dall’operatore, con scarti ingiustificati e senza indicazioni di tendenza, poiché era disponibile solo un risultato “OK/non OK” senza valori di misura», spiega Schuberts. Grazie alla TAC integrata nel processo produttivo, oggi le bave vengono misurate in pochi secondi e valutate in modo oggettivo. L’usura degli utensili diventa visibile nell’andamento dei dati prima che si verifichino errori di montaggio. Ciò riduce gli scarti ed evita i reclami.
Gemello digitale per il ciclo di vita del prodotto
La serie completa di dati di misurazione offre vantaggi per l’intero ciclo di vita del prodotto. I campioni fisici di riferimento in plastica subiscono alterazioni a causa dell’assorbimento di umidità o dell’esposizione ai raggi UV e, in determinate condizioni, occupano spazio di stoccaggio. La serie di dati TC non subisce alterazioni nel tempo e può essere archiviata come gemello digitale del pezzo campionato. In caso di reclami, può essere analizzata a posteriori anche in punti che non sono stati misurati durante la campionatura. In fase di ricalibrazione, ad esempio dopo un cambio di utensile o di macchina, secondo Schubert è sufficiente un rapido confronto “stato attuale-stato attuale” con il gemello digitalizzato, concentrandosi sulle aree fuori tolleranza.
Conclusione
Il fatturato delle apparecchiature mostra quanto sia già cambiato l’utilizzo: se 15 anni fa la quota della TC presso Werth era nell’ordine di una cifra percentuale, oggi, secondo quanto dichiarato dall’azienda, supera il 50%. Secondo Schubert, alcuni utenti utilizzano già la seconda o la quarta generazione di apparecchiature e, grazie a processi consolidati, librerie di programmi e gemelli digitali, hanno acquisito un vantaggio che difficilmente potrà essere recuperato nel breve termine. Nel settore altamente competitivo dello stampaggio a iniezione di materie plastiche per la tecnologia medica, la tecnica di misurazione TC integrata nella produzione dovrebbe quindi passare, nei prossimi anni, dall’essere un elemento di differenziazione a diventare un requisito imprescindibile.
Riquadro informativo: Norme e regolamenti pertinenti
MDR (UE 2017/745): Requisiti relativi alla convalida, alla documentazione e alla tracciabilità dei dispositivi medici in Europa.
21 CFR Parte 820 (QMSR): Requisiti di qualità statunitensi della FDA; a partire da febbraio 2026 con riferimento diretto alla norma ISO 13485:2016.
ISO 13485: Sistemi di gestione della qualità per i dispositivi medici.
ISO 10360: Prove di accettazione e di conferma per sistemi di misura a coordinate; la Parte 11 riguarda i sistemi che utilizzano la tomografia computerizzata a raggi X.
VDI/VDE 2617 Foglio 13: Linee guida per l'applicazione della norma ISO 10360 alle macchine di misura a coordinate con sensori CT.
ISO 14253-1: Regole decisionali per la dimostrazione della conformità, tenendo conto dell'incertezza di misura