Un film plastico arrotolato non è solo un formato destinato al trasporto o allo stoccaggio. È un prodotto intermedio la cui qualità influisce sulle prestazioni dell’intera catena del valore: dall’estrusione alla stampa, alla laminazione e al rivestimento, fino alla lavorazione successiva.
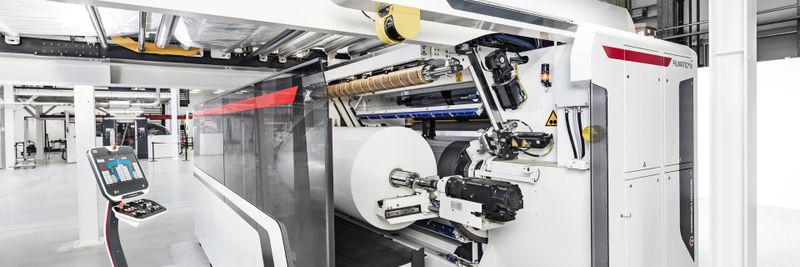
Filmatic II N avvolgitrice monofila
(Bild: W&H)
Nella lavorazione dei film, l'avvolgitore viene spesso considerato l'ultima fase di un impianto. Il film è stato estruso, rivestito o stampato, il nastro di materiale scorre in modo stabile e alla fine si ottiene un rotolo di materiale.
Da un punto di vista tecnico, tuttavia, questa visione risulta riduttiva. Infatti, il processo di avvolgimento è determinante per garantire che il materiale prodotto possa essere lavorato in modo affidabile nelle fasi successive. Per questo motivo Windmöller & Hölscher (W&H) non considera l’avvolgimento una funzione secondaria, bensì una disciplina ingegneristica a sé stante.
Il rullo è determinante per il successo delle fasi successive
Un rotolo di alta qualità è molto più di un semplice materiale avvolto in modo ordinato. La tensione del nastro, la forza di pressione, la rigidità dell’avvolgimento, la qualità del taglio e la guida dei bordi determinano se un rotolo potrà essere lavorato in seguito ad alta velocità e con una qualità riproducibile. Anche piccole variazioni possono causare un rallentamento degli impianti a valle, rendere necessarie ulteriori misure di regolazione o generare scarti.
Spesso i problemi di qualità tipici non si manifestano durante il processo di produzione iniziale, ma solo nelle fasi successive di lavorazione. I difetti di piano dovuti alla ricristallizzazione, alle deformazioni locali del nastro di materiale, ai cosiddetti effetti «tin-canning» o all’insufficiente rettilineità dei bordi si manifestano spesso solo quando il rotolo di materiale viene già lavorato su un’altra macchina.
Le cause di tali errori spesso non risiedono esclusivamente nel processo di avvolgimento vero e proprio. Nell’estrusione di film, ad esempio, le fasi di processo a monte, quali il taglio dei bordi, il pretrattamento o l’allargamento, influenzano il modo in cui un nastro di materiale potrà essere avvolto in seguito. L’avvolgitore diventa così il punto di convergenza di diverse fasi del processo, in cui si concentrano gli effetti di numerosi parametri e fattori precedenti. Una soluzione di avvolgimento ottimale dal punto di vista tecnico-processuale tiene quindi conto dell’intero percorso del materiale sia prima che dopo il rotolo da avvolgere.
L'avvolgimento significa padroneggiare la fisica dei materiali
A prima vista, l’avvolgimento sembra un’operazione semplice: un nastro viene avvolto su un mandrino. In realtà, però, in questo processo si sovrappongono numerosi fattori fisici. La tensione del nastro, la velocità di avvolgimento, le forze di pressione, l’elasticità del materiale, le proprietà superficiali e la geometria dei rulli si influenzano a vicenda.
Un rotolo avvolto in modo troppo morbido può diventare instabile. Un rotolo avvolto in modo troppo stretto può generare tensioni interne che, in seguito, possono causare ad esempio problemi di planarità o, nel peggiore dei casi, il telescopaggio (spostamento degli strati di materiale sul rotolo), rendendo l’intero rotolo scartabile. La regolazione ottimale dipende sempre dal materiale e dall’applicazione finale. Proprio per questo motivo non esiste una strategia di avvolgimento universale valida per tutti i prodotti.
Particolarmente impegnative sono le moderne pellicole speciali. I materiali stirati con processo MDO, i film estensibili ad alta adesività, i film protettivi sensibili alla pressione o i film decorativi multistrato (film per interni ed esterni in PVC, PMMA o composito PET) pongono requisiti completamente diversi per quanto riguarda la struttura del rotolo.
Glossario
MDO = Orientamento nella direzione della macchina
PVC = cloruro di polivinile
PMMA = polimetilmetacrilato
PET = polietilene tereftalato
Ciò può essere illustrato, a titolo esemplificativo, con le pellicole protettive per superfici destinate all’industria elettronica. In questo settore vengono utilizzate pellicole che vengono successivamente applicate su display o componenti elettronici. Anche le più piccole pieghe, i segni di pressione o i difetti locali del materiale possono far sì che prodotti finali di alta qualità non soddisfino più i requisiti di qualità. In tali applicazioni non è sufficiente produrre la pellicola con un’elevata qualità. Anche la struttura del rotolo deve preservare integralmente le caratteristiche del prodotto.
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de/it. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.
L'inizio della bobina influisce sull'intera bobina
Un fattore critico, ma spesso sottovalutato, è l’avvio dell’avvolgimento. Già le prime spire sul mandrino influenzano la qualità dell’intero rotolo.
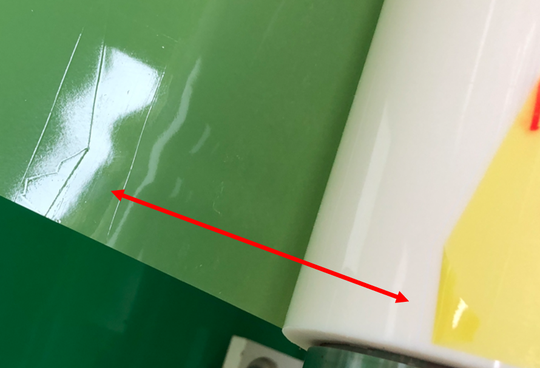
Esempio di problema con il rotolo causato da un avvolgimento errato: la busta si infila per circa 100 m
(Bild: W&H)
Se durante l'avvolgimento il nastro si ribalta e si formano pieghe o accumuli locali di materiale, questi possono farsi strada attraverso numerosi strati di pellicola. Ciò che ha inizio nella zona del mandrino di avvolgimento può diventare visibile in seguito anche a grande distanza dal centro del rotolo.
Un esempio tratto dal settore della protezione delle superfici illustra quanto possa essere significativo questo effetto. In questo ambito vengono lavorate pellicole protettive dello spessore massimo di 25 µm e particolarmente sensibili alla pressione. Un bordo della pellicola ripiegato all’inizio del rotolo rimane visibile anche dopo centinaia di metri di lunghezza di avvolgimento. Sebbene la pellicola stessa sia prodotta in modo impeccabile, l’elevata qualità del prodotto viene compromessa da un avvolgimento del rotolo non corretto.
Perché la tecnologia di avvolgimento inizia già nella fase di sviluppo del prodotto
In molti progetti di sviluppo, l’attenzione si concentra inizialmente sulla produzione di una pellicola con caratteristiche definite. La questione relativa alla facilità con cui questo materiale potrà essere avvolto in seguito, invece, viene spesso presa in considerazione solo in un secondo momento. È proprio qui, tuttavia, che risiede un notevole potenziale di ottimizzazione.
L'esperienza dimostra che il ricorso tempestivo alle competenze di W&H nel settore dell'avvolgimento contribuisce a creare, già in fase di sviluppo del prodotto, i presupposti per una lavorazione successiva stabile. Per questo motivo, i rotoli campione di W&H vengono spesso testati presso gli operatori di trasformazione già durante la fase di sviluppo. In questo contesto non si valuta solo se il film possiede le caratteristiche desiderate, ma anche se è possibile lavorarlo in modo riproducibile sotto forma di rotolo.
Chi è interessato alle avvolgitrici continua ad avvalersi della possibilità di testare, presso il centro tecnico dell’azienda, le prestazioni di avvolgimento e taglio nonché la sostituzione dei propri rotoli e di ricevere una consulenza completa. Ciò avviene indipendentemente dalle prove di estrusione o di stampa, qualora le avvolgitrici W&H debbano essere successivamente integrate in impianti di altri produttori già esistenti.
Da un semplice avvolgitore a una soluzione ingegneristica di processo
Non tutti i materiali presentano le stesse esigenze. I film estensibili sottili, i film tecnici speciali o i rotoli di materiale spessi richiedono strategie di avvolgimento diverse. Per questo motivo, una soluzione efficace non parte dai parametri, ma dalla scelta del principio di avvolgimento adeguato e dalla corretta configurazione della macchina.
A seconda dell’applicazione, possono essere necessari diversi sistemi di azionamento, zone di tensione del nastro, sistemi di pressione o superfici speciali dei rulli. Alcuni prodotti richiedono una struttura dei rulli particolarmente morbida, altri invece necessitano di forze di pressione elevate per garantire un avvolgimento stabile. Inoltre, fattori quali la flessione dell’albero, la massa dei rulli, la distribuzione della forza di pressione e la tensione del nastro svolgono un ruolo determinante. Quanto più ampio è il nastro e quanto più grande è il rotolo, tanto maggiore è l’influenza di questi effetti sul risultato dell’avvolgimento.
Da dove deriva la competenza in materia di fasciatura?
Il costruttore di macchine e impianti vanta un’esperienza maturata grazie a oltre 4000 stazioni di avvolgimento installate in tutto il mondo. La gamma di applicazioni spazia dai film estensibili sottili, con spessore inferiore a 10 µm, ai film tecnici con spessori superiori a un millimetro.
L'esperienza non deriva solo dalle macchine installate. W&H partecipa regolarmente alle procedure di qualificazione dei prodotti, supporta i clienti nelle applicazioni più complesse e apporta le proprie conoscenze ingegneristiche di processo direttamente nei progetti di sviluppo e ottimizzazione. Spesso non si tratta solo di mettere in funzione le macchine, ma di ottimizzare i prodotti in modo mirato per soddisfare specifici requisiti di qualità.
Competenza nel settore del confezionamento che va ben oltre gli imballaggi flessibili
I principi fondamentali dell'avvolgimento sono gli stessi, indipendentemente dal fatto che si tratti di pellicola da imballaggio, di una pellicola igienica o di un substrato tecnico. Di conseguenza, la tecnologia di avvolgimento W&H viene oggi impiegata in una vasta gamma di applicazioni che vanno oltre l’imballaggio flessibile. Tra queste figurano i film agricoli e stretch, i film di protezione delle superfici per l’industria elettronica, i film decorativi per applicazioni interne ed esterne o i materiali derivanti da processi di rivestimento e verniciatura.
I requisiti variano in alcuni casi in modo significativo. Mentre gli spessori delle pellicole da imballaggio si aggirano spesso tra i 20 e i 120 µm, le pellicole decorative per pavimenti, facciate o applicazioni architettoniche possono raggiungere spessori superiori a un millimetro. A ciò si aggiungono superfici strutturate, diversi materiali compositi e requisiti di qualità variabili.
Punti salienti della tecnologia nella pratica
Il vero punto di forza della tecnologia di avvolgimento adeguata risiede nel fatto che i diversi principi di avvolgimento sono progettati in modo mirato per specifici profili applicativi. A tal proposito, è fondamentale stabilire quale concetto di avvolgimento soddisfi al meglio i requisiti fisici di un determinato materiale.
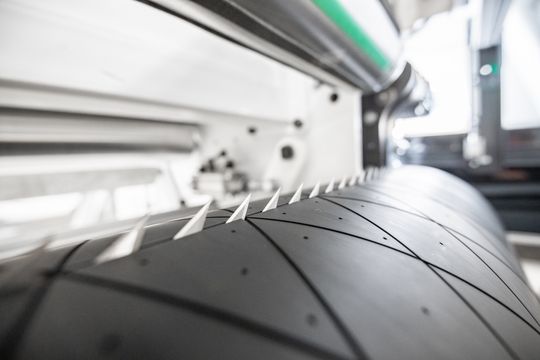
Rullo di taglio a vuoto con lame che tagliano fuori dal rotolo
(Bild: W&H)
Un esempio è l’inizio del rotolo. Come già descritto, anche i più piccoli errori nella zona del mandrino di avvolgimento possono influire sulla qualità dell’intero rotolo. Per ottenere un inizio del rotolo il più preciso possibile, W&H utilizza, in determinate applicazioni, il rullo di contatto con taglio a vuoto. A differenza delle soluzioni tradizionali, il nastro di materiale viene tagliato perpendicolarmente direttamente sul rotolo tramite una lama che fuoriesce dal rullo di contatto e viene trasferito in modo controllato su un nuovo mandrino di avvolgimento. Ciò garantisce condizioni di avvio particolarmente uniformi durante la formazione del rotolo, riducendo notevolmente il rischio di avvolgimenti errati o difetti nella zona del mandrino.
I requisiti relativi alle forze di pressione durante il processo di avvolgimento sono vari quanto i materiali stessi. Per garantire forze di pressione particolarmente uniformi su un nastro di materiale di ampia larghezza, l’avvolgitore Filmatic II N sfrutta la forza di gravità. Grazie alle guide di supporto orientabili, è possibile sfruttare in modo mirato il peso del rotolo per generare forze di pressione elevate e distribuite in modo uniforme, senza provocare una flessione irregolare del mandrino di avvolgimento. In questo modo è possibile generare forze di pressione fino a 2.500 N anche con mandrini di avvolgimento di piccole dimensioni. Questo concetto offre vantaggi in termini di qualità del rotolo, in particolare con materiali appiccicosi. Per i film delicati, il rullo di appoggio aggiuntivo consente di applicare forze di pressione minime, in modo da poter lavorare anche film sensibili alla pressione.
Un’ulteriore sfida si presenta con l’aumentare della larghezza del nastro e delle dimensioni del rotolo. Più grande è un rotolo di materiale, maggiore è l’influenza che la flessione dell’albero di avvolgimento esercita sulla distribuzione della forza di pressione lungo la larghezza del nastro. Nel caso di bobine madri larghe e di grande diametro, ciò può influire direttamente sull’uniformità dell’avvolgimento. Per tali applicazioni, W&H punta, tra l’altro, sul concetto Filmatic-TC. Grazie a uno speciale sistema a doppio cuscinetto, la flessione dell’albero di avvolgimento viene ridotta, consentendo di ottenere una forza di pressione uniforme anche con larghezze di lavoro fino a 4,3 metri. Ciò contribuisce a soddisfare elevati requisiti di qualità in presenza di rotoli di grande peso e velocità di produzione elevate.
Questi due esempi tratti dal portafoglio di prodotti Wickler illustrano quanto siano strettamente legate tra loro l’ingegneria meccanica e l’ingegneria dei processi. Al centro dell’attenzione c’è sempre la questione di come sia possibile superare specifiche sfide fisiche nel processo di avvolgimento utilizzando la tecnologia adeguata.
Disponibilità delle macchine garantita a lungo termine
La tecnologia di avvolgimento, tuttavia, non si esaurisce con la messa in funzione di una macchina. Molte avvolgitrici rimangono in servizio per oltre 20 anni e, nel corso di questo periodo, devono adattarsi a nuovi prodotti, a mutate esigenze di produzione e agli attuali standard di sicurezza (ad esempio la nuova normativa sulle macchine o il Cyber Resilience Act).
Grazie alla struttura modulare di molte avvolgitrici, è possibile integrare in modo mirato funzioni di sicurezza, soluzioni di automazione o singoli pacchetti tecnologici. Con queste soluzioni di retrofit, W&H aiuta i clienti a mantenere gli impianti esistenti al passo con i tempi dal punto di vista tecnico, garantendo così la loro operatività a lungo termine.
Informazioni
Testo
Fabian Sunder è direttore del reparto Ricerca e Sviluppo (R&D) per la tecnologia di avvolgimento presso la Windmöller & Windmöller & Hölscher SE & Co. KG.
Nel profilo
Fondata nel 1869, Windmöller & Hölscher è oggi uno dei principali produttori mondiali di macchine e impianti per la produzione di imballaggi flessibili. La gamma di prodotti comprende macchine per l’estrusione di film, la stampa e la lavorazione successiva.
Le macchine di Windmöller & Hölscher sono in uso in oltre 130 paesi e presso più di 5.000 clienti. Il gruppo aziendale, con sede centrale a Lengerich (Germania), impiega circa 3.400 dipendenti e nel 2025 ha realizzato un fatturato di oltre 1 miliardo di euro.