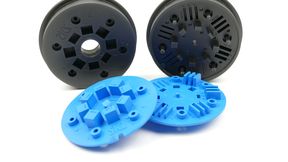
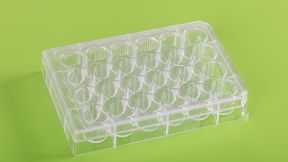
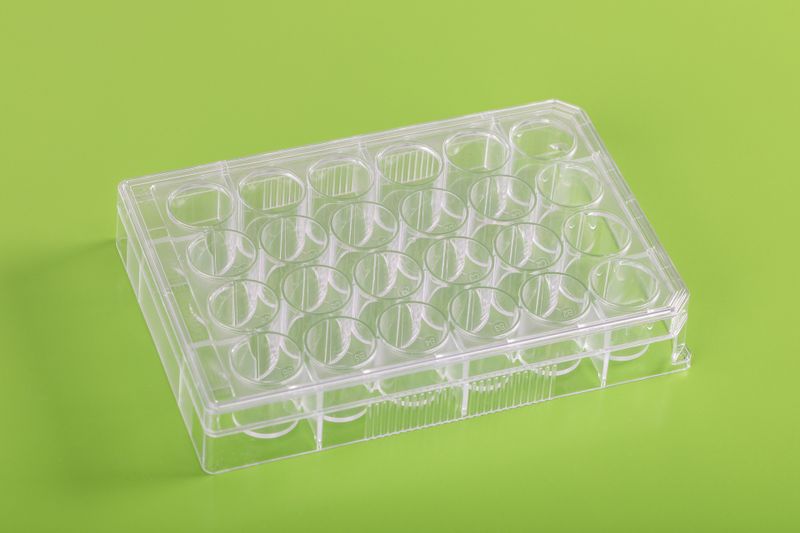
Engel illustra, prendendo come esempio la produzione di una piastra multi-pozzetto, come sia possibile pianificare in modo più mirato e ridurre i tempi della convalida di processo nello stampaggio a iniezione. Nel caso di applicazione descritto, l’impegno richiesto per la qualificazione e la validazione è diminuito, mentre il tempo di ciclo si è ridotto. È fondamentale adottare un approccio che parta dai requisiti funzionali del componente e utilizzi sistemi di assistenza digitale per valutare la stabilità del processo e garantire le impostazioni critiche.
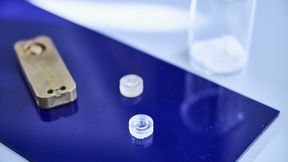
Convalidata, trasparente, sicura: la complessa piastra per coltura cellulare viene prodotta su un Engel e-motion 280 combi M. Il “validation assistant” garantisce la riproducibilità della gestione del processo e il suo monitoraggio tracciabile.
(Bild: Angeli)
Una piastra Multi Well viene utilizzata, tra l’altro, per la coltura cellulare. Il suo coperchio deve consentire un adeguato scambio gassoso e, al contempo, ridurre al minimo l’evaporazione. A prima vista potrebbe sembrare una questione legata all’applicazione, ma ha conseguenze dirette sulla produzione: le dimensioni, la planarità e la parallelismo delle superfici di appoggio devono essere corrette affinché la piastra e il coperchio interagiscano come previsto.
È qui che entra in gioco la validazione basata sul rischio. Anziché considerare in modo uniforme tutti i parametri disponibili della macchina, il percorso parte dai requisiti d’uso, passa attraverso le caratteristiche qualitative critiche del componente e arriva alle grandezze di processo che influenzano tali caratteristiche. Nel gergo tecnico ciò significa: dalla User Requirements Specification (URS) ai Critical Quality Attributes (CQA) fino ai Critical Process Parameters (CPP). Dietro queste sigle si nasconde una semplice domanda: cosa deve essere corretto alla fine – e quali sono gli elementi del processo che lo determinano?
Quando un requisito diventa una caratteristica di controllo
Per la piastra Multi Well, le tolleranze relative alle dimensioni nelle direzioni X e Y sono pari a ±0,25 mm ciascuna, mentre nella direzione Z sono pari a ±0,15 mm. Vengono controllate anche le superfici di appoggio. Per la precisione dimensionale sono rilevanti, tra l’altro, la pressione di mantenimento e la pressione interna dello stampo; una regolazione non uniforme della temperatura può causare deformazioni. In questo modo, i requisiti relativi all’interazione tra piastra e coperchio si traducono in un compito concreto di controllo e monitoraggio. Molti parametri sono misurabili, ma ciò che conta è ciò che influenza il funzionamento del pezzo stampato.
Qualificarsi con una domanda chiara
Dalla comprensione dei requisiti dei componenti è possibile ricavare una strategia di validazione mirata. Già nella fase di Design Qualification (DQ), le simulazioni aiutano a circoscrivere i rischi e le possibili finestre di processo. In questa fase iniziale, è ancora relativamente semplice pianificare le contromisure, sia a livello hardware che software. Ad esempio, è possibile prevedere l’impiego del sistema Engel iQ weight control per compensare le variazioni di materiale tra i lotti nel processo e favorire il rispetto di tolleranze strette nei pezzi stampati. In questo modo è possibile aumentare notevolmente la stabilità del processo in produzione. È tuttavia fondamentale che questo aspetto venga preso in considerazione fin dall’inizio.
La qualificazione dell’installazione (IQ) verifica che la cella di produzione sia installata come previsto e che i suoi componenti funzionino correttamente. Ciò comprende la documentazione relativa alla calibrazione dei sensori e alla funzionalità della cella, che costituisce la base per poter valutare in modo affidabile i dati di misurazione in un secondo momento. L’azienda può fornire supporto continuo per tali documentazioni tramite il servizio everQ. La qualificazione operativa (OQ) esamina entro quali limiti il processo soddisfa i requisiti; la qualificazione delle prestazioni (PQ) dimostra la riproducibilità nelle condizioni di produzione previste.
Le simulazioni aiutano a preparare le prove, ma non sostituiscono il collaudo sul componente reale. Soprattutto nel caso di serie di prove estese, l’analisi dei dati può far risparmiare tempo e ridurre gli scarti. Per la piastra Multi Well, durante la qualificazione operativa (OQ) sono state esaminate, nell’ambito di una pianificazione sperimentale (Design of Experiments, DoE) . Per effettuare il campionamento solo quando il processo ha raggiunto uno stato stazionario, dopo una modifica del processo si attende spesso in modo generico da 30 a 60 minuti, senza tenere conto del fatto che il processo abbia già raggiunto lo stato stazionario. Ciò comporta un tempo di attesa compreso tra 30 e 60 ore per ogni validazione, che spesso non è necessario. È qui che entra in gioco l’iQ process observer: esso presenta in modo chiaro i dati di misurazione e le impostazioni della cella e valuta la stabilità del processo. In questo modo, anziché attendere un periodo di tempo prestabilito, i campioni possono essere prelevati non appena il processo si è stabilizzato. Ciò consente di ridurre notevolmente la durata della qualificazione operativa (OQ).
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de/it. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.
In che modo i sistemi di assistenza mantengono il processo sulla giusta rotta
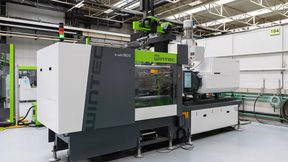
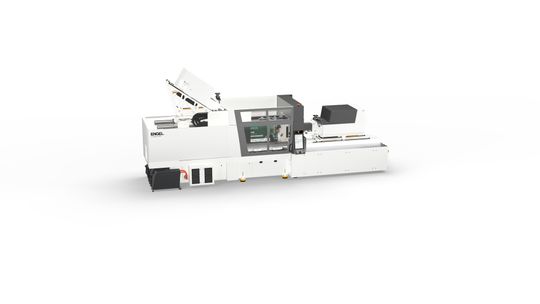
Dopo la qualificazione, il processo di produzione in serie deve rimanere entro i limiti approvati. Nell’esempio pratico, la piastra Multi Well viene prodotta su una Engel e-motion 280 combi M completamente elettrica. L’Engel validation assistant integra i requisiti del componente con funzioni di assistenza e monitoraggio.
Precisione completamente elettrica per processi MedTech convalidati: Engel e-motion 280 combi M in azione con il validation assistant.
(Bild: Angeli)
La curva di respirazione dello stampo rilevata con iQ clamp control può evidenziare variazioni nel comportamento di iniezione e di mantenimento della pressione. Se necessario, i sensori dello stampo forniscono dati aggiuntivi sulla pressione interna e sull’andamento della temperatura, sebbene ciò comporti un certo dispendio di risorse.
Con i limiti dei parametri è possibile circoscrivere impostazioni critiche, come il profilo di post-pressione o il tempo di raffreddamento, a intervalli approvati e proteggere le modifiche in base ai ruoli. In questo modo il processo – sistematicamente protetto dal CC300 – rimane sempre all’interno della finestra di processo definita. L’iQ process observer aiuta a individuare anomalie nei dati di processo e a individuarne le cause. I sistemi supportano la gestione e il monitoraggio del processo; tuttavia, rimangono necessari il controllo, la valutazione e l’approvazione del prodotto.
Qui valgono questi numeri. Il metodo va oltre.
Nel caso d’uso descritto, è stato possibile ridurre il tempo necessario per la qualificazione e la convalida di circa il 30%. Il tempo di ciclo è sceso da un valore di riferimento standard del settore pari a 16 s a circa 11 s. L’entità del risparmio ottenibile con una geometria del prodotto diversa deve essere valutata nel dettaglio, a seconda della geometria, del materiale, dello stampo, del processo di partenza e dei requisiti.
Il metodo è in ogni caso applicabile. Chi comprende innanzitutto la funzione del prodotto è in grado di definire in modo mirato i criteri di qualità, analizzarne l’influenza sui processi e garantire l’ambito qualificato durante la produzione. Queste conoscenze aiutano anche a valutare sistematicamente eventuali modifiche successive o un trasferimento di processo. Concetti più avanzati, come l’approvazione basata sui parametri di processo, rimangono una prospettiva che richiede presupposti e prove specifiche.
All’inizio c’era una piastra Multi Well e la domanda su quali caratteristiche dovesse avere il componente finito. Alla fine ne è risultato un processo mirato proprio a questo: a volte ragionare a ritroso è la via più diretta verso la validazione. (sl)