Stampaggio a iniezioneRicerca al servizio della pratica
Di
Prof. Dr.-Ing. Christian Hopmann, direttore dell’IKV e titolare della cattedra di Lavorazione delle materie plastiche; Moritz Mascher, M.Sc., Stampaggio a iniezione di termoindurenti + Gestione del processo trasversale alle fasi; Matthias Schöll, M.Sc., Stampaggio a iniezione in cascata
| Tradotto dall'IA
5 min Tempo di lettura
I ricercatori dell’Istituto per la lavorazione delle materie plastiche (IKV) nell’industria e nell’artigianato presso la RWTH di Aquisgrana trattano in esclusiva argomenti di attualità per PLASTVERARBEITER.
Il sistema di controllo per lo stampaggio a iniezione di termoplastici si basa su un sistema di controllo predittivo basato su modelli e in grado di apprendere
(Bild: IKV)
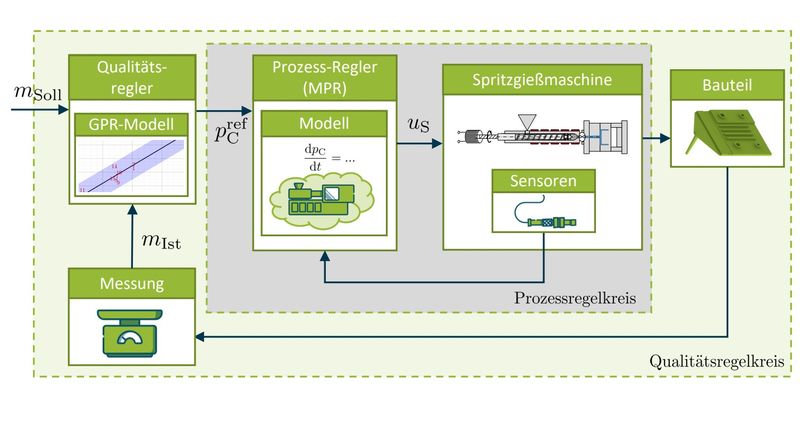
Concetto di regolazione delle variabili di processo per lo stampaggio a iniezione di termodurenti
Nello stampaggio a iniezione, un sistema di regolazione basato sulle grandezze di processo – anziché su quello legato alla macchina – può aumentare sia la produttività che la qualità dei pezzi stampati. Nel progetto IGF “Regolazione dei termoindurenti”, l’IKV, in collaborazione con l’Istituto di Tecnica di Regolazione (IRT) della RWTH di Aquisgrana, ha implementato tale sistema di regolazione basato sulle grandezze di processo – che finora esisteva solo per i termoplastici – anche per la lavorazione dei termoindurenti. Sulla base di prove di stampaggio a iniezione, nel progetto è stata individuata l’andamento della pressione interna dello stampo come grandezza di regolazione idonea per il controllo in tempo reale del processo. A tal fine, la qualità dei componenti è stata valutata in base al peso, alle proprietà meccaniche e alla qualità superficiale e correlata alle grandezze di processo.
È stato realizzato un controllo predittivo basato su modello (Model Predictive Control, MPC, Fig. 1) della pressione interna dello stampo lungo una curva di pressione di riferimento prestabilita, regolando la velocità della vite tramite un segnale di tensione analogico esterno sul servoconvertitore della pressa a iniezione. La pressione di riferimento specificata dall’operatore è stata regolata con precisione e senza oscillazioni grazie al controllo della velocità della vite tramite l’impostazione della tensione di comando. Il processo di stampaggio a iniezione è stato descritto, tenendo conto delle specifiche proprietà dei termoindurenti, tramite un modello fisico che considerava le portate volumetriche e la cinetica di reazione, al fine di integrare le conoscenze di processo nel sistema di regolazione.
Determinando la massa dei componenti a tre diversi livelli di pressione, è stato possibile addestrare un modello di regressione di processo gaussiano (GPR) senza alcuna conoscenza iniziale del processo. Il modello di regressione del processo gaussiano ha identificato una correlazione tra il valore di riferimento della pressione interna dello stampo e la massa del componente misurata. Sono state esaminate diverse resine fenoliche ed epossidiche come materiali. Le fluttuazioni nel processo di stampaggio a iniezione sono state simulate variando i parametri di regolazione della macchina.
Il modello di processo è stato continuamente migliorato tramite l'apprendimento automatico durante la produzione. L'MPC ha ottenuto buoni risultati nelle prove e risulta superiore a un semplice regolatore proporzionale-integrale-derivativo (PID). In base alla costanza tra i cicli dell’integrale della pressione interna dello stampo e della massa del componente, la regolazione della pressione interna dello stampo ha consentito di ottenere una maggiore stabilità del processo.
Il progetto IGF 22193 N è stato finanziato dal Ministero federale dell’Economia e dell’Energia (BMWE) nell’ambito del programma di ricerca e sviluppo industriale collettivo (IGF).
Gestione del processo in tutte le fasi dello stampaggio a iniezione di materiali riciclati
Nella lavorazione di materie prime riciclate post-consumo (PCR) si riscontrano notevoli differenze nelle proprietà dei lotti di materiale. Per garantire una qualità costantemente elevata dei componenti nello stampaggio a iniezione nonostante le variazioni tra i lotti, è stato ampliato il concetto di controllo di processo a unificazione delle fasi per granulato di plastica riciclata, sviluppato presso l’IKV nell’ambito di un progetto DFG.
La strategia di controllo del processo basata sull’unificazione delle fasi risolve per la prima volta il problema della commutazione tipico dei sistemi di controllo convenzionali nello stampaggio a iniezione, grazie a una regolazione continua della pressione interna dello stampo sia nella fase di iniezione che in quella di mantenimento della pressione. Grazie all’impiego di un sistema di regolazione predittiva basata su modelli (MPR), è stato possibile dimostrare un’elevata riproducibilità del processo e della qualità dei componenti.
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de/it. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.
Per ampliare questo approccio di gestione del processo per la lavorazione dei materiali riciclati, le differenze tra i lotti sono state innanzitutto rilevate nel laboratorio di prova e nelle prove di stampaggio a iniezione, e sono state rappresentate le relazioni causali tra materiale, andamento dei parametri di processo e qualità dei componenti. Non è stato possibile individuare una correlazione univoca né tra i parametri caratteristici dei materiali riciclati e la qualità dei componenti, né tra gli indicatori di processo della lavorazione dei materiali riciclati e la qualità dei componenti, poiché sussistono interazioni con la composizione del materiale. È tuttavia possibile monitorare i parametri relativi all’andamento della pressione della vite e della pressione interna dello stampo per rilevare eventuali variazioni nel processo di stampaggio a iniezione e tenere così conto delle fluttuazioni tra i lotti nel piano di controllo del processo.
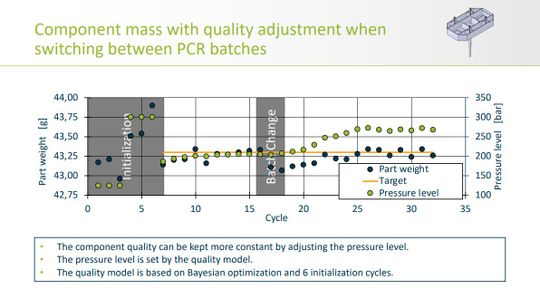
Una regolazione del livello di pressione interna dell'utensile in base al BO può compensare le variazioni del materiale.
(Bild: IKV)
Nell’ambito del progetto è stata quindi perseguita la via alternativa dell’aggiornamento diretto della qualità. A tal fine è stata impiegata un’ottimizzazione bayesiana (BO), che non richiede una modellizzazione esplicita delle correlazioni tra il riferimento della pressione interna dell’utensile e la qualità del componente. Le relazioni causali vengono infatti rappresentate indirettamente tramite un modello surrogato basato sui dati (in inglese: surrogate model). Sulla base di un controllo predittivo avanzato della pressione interna dello stampo e di un’ottimizzazione di riferimento sovrapposta, è stato possibile dimostrare con successo, tramite l’ottimizzazione bayesiana, il tracciamento della qualità dei componenti su diversi lotti PCR e componenti (Figura 2). La riproducibilità ottenuta in termini di processo e qualità dei componenti supera quella dei sistemi convenzionali di controllo del processo nello stampaggio a iniezione di materie plastiche. Il progetto HO 4776/44-2 è stato finanziato dalla Deutsche Forschungsgemeinschaft (DFG).
Strategia di regolazione per lo stampaggio a iniezione in cascata
Lo stampaggio a iniezione in cascata è il processo preferito per la produzione di componenti con percorsi di scorrimento lunghi e senza giunti visibili. Per compensare le fluttuazioni di processo, come la lavorazione di lotti di materiale diversi, l’IKV ha sviluppato, nell’ambito di un progetto IGF, un sistema di regolazione della pressione interna dello stampo per lo stampaggio a iniezione a cascata. In questo modo, la trasmissione della pressione nella cavità viene regolata in corrispondenza di ciascun punto di iniezione, modificando la corsa di apertura variabile degli aghi di chiusura del canale caldo.
Per migliorare la qualità di regolazione, in una prima fase sono state ottimizzate numericamente le geometrie della guida dell’ago e dell’ago di chiusura, linearizzando così la relazione tra la corsa di apertura e la resistenza al flusso. L’ottimizzazione si è basata su un modello fisico di processo per la descrizione del comportamento del sistema. Grazie alla migliore qualità di regolazione, ottenuta grazie all’influenza uniforme dei movimenti dell’ago sulla stessa, è possibile aumentare ulteriormente la costanza del processo.
Per lo sviluppo del sistema di regolazione della pressione interna dello stampo per lo stampaggio a iniezione in cascata, è stata innanzitutto progettata la gestione del processo. Poiché il riempimento avviene attraverso più punti di iniezione, è possibile influenzare individualmente la trasmissione della pressione nella cavità in corrispondenza di ciascuno di essi. Mediante simulazioni di stampaggio a iniezione è stata analizzata l’influenza dei movimenti individuali degli aghi sulla distribuzione della pressione e della temperatura nella cavità. Poiché i movimenti degli aghi, a causa del raffreddamento del materiale nel corso del riempimento sequenziale, influenzano le condizioni di processo solo nelle aree vicine agli ugelli, per la regolazione tutti gli aghi vengono mossi allo stesso modo. L’applicazione di questo sistema di regolazione consente di aumentare la costanza del processo nello stampaggio a iniezione in cascata. Il progetto IGF 22805 N è stato finanziato dal Ministero federale dell’Economia e dell’Energia (BMWE) nell’ambito della Ricerca e Sviluppo Industriale Collettivo (IGF).